
安达发|金属加工业aps软件系统:人工智能破多品种小批量排产难题
金属加工行业是制造业的基础环节,涵盖下料、冲压、机加、焊接、热处理、表面处理、装配和检验等多道工序。近年来,随着订单呈现多品种、小批量、短交期、急插单的特点,企业仅依靠ERP的粗能力计划和Excel手工排产,越来越难以应对设备、工装、材料、委外和人员之间的复杂约束。在这样的背景下,aps软件系统(高级计划与排程系统)逐渐成为金属加工企业提升计划协同与车间执行效率的关键工具。aps软件系统不是简单的排产表格电子化,而是把订单、工艺、产能、物料和执行反馈放在同一套模型中进行有限能力排程,帮助企业从“凭经验排产”走向“按规则优化”。

一、金属加工行业排产为什么难
金属加工企业的排产难点,首先来自工艺路线长且可变。一张订单往往要经过下料、机加、热处理、表面处理、检验等多道工序,部分工序还需委外加工,工序之间既有串行关系,也有并行和返工可能。其次,多品种小批量导致换型频繁,设备在不同产品、不同材料、不同模具和刀具之间切换时,换型时间、首件调试和报废风险都会影响有效产能。第三,约束条件多:设备能力、夹具模具、班组技能、材料批次、余料利用、炉次组合、外协产能等,都不是无限资源。
传统ERP通常按无限产能倒排,或者只做粗能力平衡,无法回答“这台设备今天到底能不能做完”“插单后哪些订单会延期”“热处理炉次如何组合更省能耗”等问题。计划员于是依赖个人经验在多个表格之间反复调整,计划稳定性差,车间执行与计划脱节。aps软件系统正是针对这些约束,建立可计算、可模拟、可滚动的排程模型。
二、aps软件系统在金属加工中的核心能力
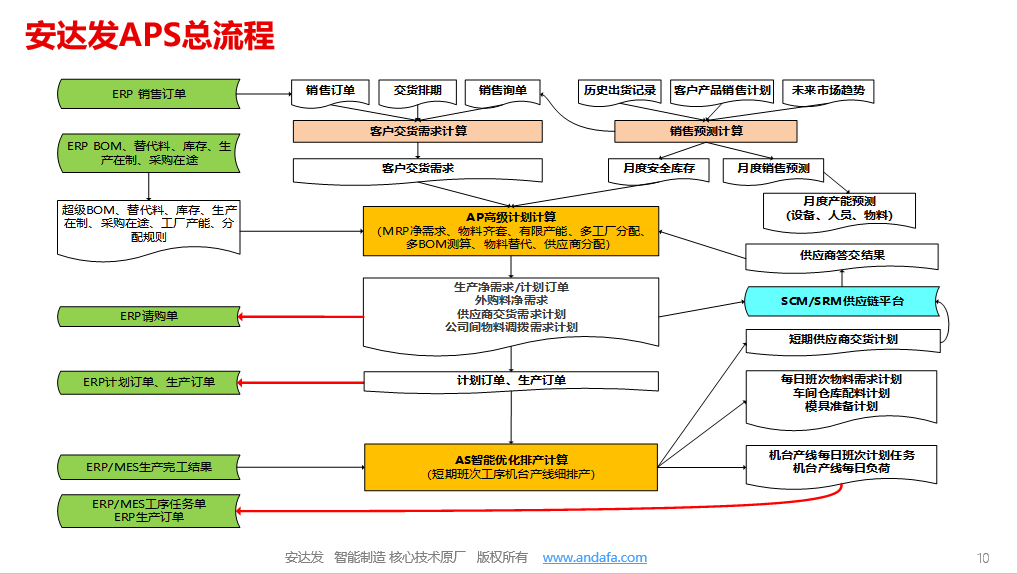
aps软件系统的核心能力首先体现在有限产能排程。系统将设备日历、班组班次、工装可用性、设备能力、换型矩阵等纳入约束,按工序生成可执行的时间计划,而不是给出理想化的产能数字。其次,aps软件系统支持多工序联动和工艺路线建模,能够处理串行、并行、合批、分批、返工和委外等复杂逻辑,使下料、机加、热处理、表面处理之间的衔接更加顺畅。第三,换型优化与成组排产是金属加工的重要需求,aps软件系统可依据材料、颜色、模具、刀具和工艺相似性合并生产,减少换型次数,提高瓶颈设备利用率。
第四,aps软件系统能够实现物料与产能协同,把材料库存、余料、委外回厂计划与设备排程结合,避免“设备等料”或“料等设备”。第五,插单模拟与交期承诺能力让销售和计划共享同一套产能视图,快速评估急单对既有订单的影响。最后,aps软件系统通过甘特图、负荷图和异常预警实现可视化排产,并与ERP、MES、WMS集成,形成从订单到工单、从排程到报工、从异常到重排的闭环。
三、关键应用场景
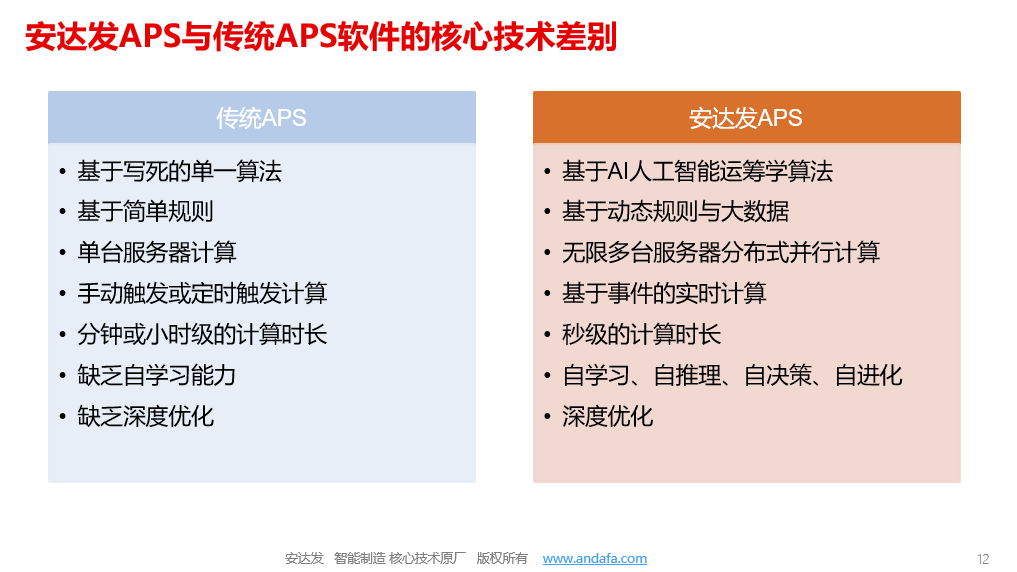
在下料与机加协同场景中,aps软件系统可结合套料结果、余料库存和设备负荷安排下料顺序,减少材料浪费,并为后续机加工序预留合理缓冲。在热处理和表面处理等瓶颈环节,aps软件系统能够按炉次、槽位、批次和工艺曲线进行组合排产,平衡等待时间与能耗,避免前道工序过量产出造成在制品堆积。在委外工序场景中,aps软件系统把外协产能、运输周期和回厂检验纳入计划,减少“厂内等外协、外协等厂内”的拉扯。面对急单插单,aps软件系统可进行多方案模拟,显示延期订单、受影响设备和需要加班或外协的工序,帮助计划员做出可解释的决策。在车间执行层面,aps软件系统生成工单派工建议,结合MES报工和异常反馈进行滚动重排,使计划不再是一次性文件,而是随生产实际持续更新的指挥图。

四、实施aps软件系统的要点
实施aps软件系统,数据治理是前提。工艺路线、标准工时、换型时间、设备日历、工装清单、材料批次、委外周期等基础数据必须准确,否则再好的算法也会输出失真的计划。企业宜采用分阶段实施策略,先选择瓶颈设备或关键工序做试点,再逐步扩展到全流程;先解决有限产能排程和可视化,再推进优化算法和交期承诺。排产规则要透明可配置,计划员能够锁单、调整优先级、设置缓冲和干预结果,形成人机协同而不是“黑箱排产”。同时,aps软件系统必须与ERP订单、MES报工、WMS物料和委外系统集成,保证计划有源头、执行有反馈。评价实施效果时,应关注订单准交率、瓶颈设备利用率、在制品库存、换型次数、计划稳定率和计划员排产耗时等指标,用数据验证aps软件系统带来的改善。
五、价值与趋势
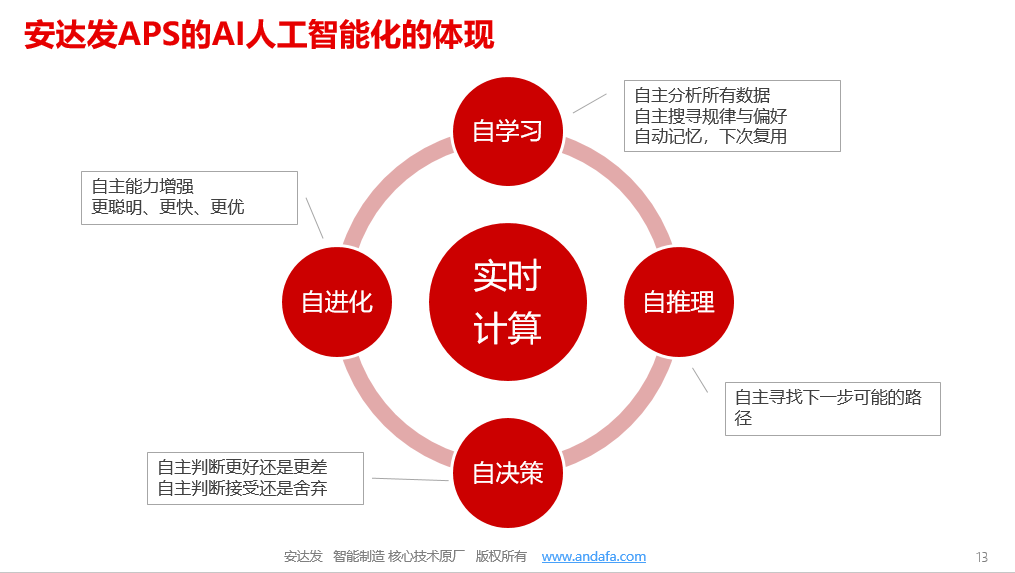
对金属加工企业而言,aps软件系统的价值不只是“排得快”,更在于“排得准、排得稳、可协同”。它让交期承诺有产能依据,让设备负荷可见,让工序衔接减少等待,让在制品和换型成本得到控制,也让销售、计划、采购和车间围绕同一套计划语言协同。未来,随着数字孪生、人工智能优化和云化部署的发展,aps软件系统将进一步提升对异常扰动、能耗约束和供应链波动的响应能力。可以说,aps软件系统不是替代计划员的经验,而是把经验转化为规则、把规则转化为可视计划、把计划转化为执行闭环,成为金属加工智能工厂的计划大脑。
