
安达发|紧固件行业aps生产排产排程排单软件:把生产节奏排准
紧固件被称为“工业牙齿”,从汽车发动机、风电塔筒到家电、建筑、轨道交通,几乎都离不开螺栓、螺母、螺钉和铆钉。表面上看,一颗螺丝很小,但紧固件工厂的生产计划并不小:规格多、工序多、设备多、订单变化快,任何一个环节排不准,都会变成交期延误、库存积压和频繁换型。正因为如此,aps生产排产排程排单软件在紧固件行业的价值,不是简单地替代Excel,而是把订单、物料、设备、模具、工序和交期放进同一个模型里重新计算。
为什么紧固件工厂的排产特别难
紧固件行业的订单结构往往呈现“多品种、小批量、短交期、高波动”的特征。一个工厂可能同时面对国标件、非标件、汽车件、出口件、样件和补片件,产品规格可达数万种,月活料号也常常有数千个。更复杂的是,紧固件工艺路线并不固定,同一类产品可能因材质、强度等级、表面处理方式不同,而走向不同的工序组合。
从冷镦、热锻、搓丝、热处理、表面处理到检验、包装,紧固件生产通常涉及十余道甚至数十道工序。冷镦换模一次可能需要数小时,热处理炉、电镀线、网带炉等又存在明显的批量约束。如果只靠人工经验排产,计划员往往只能看到眼前几天、只关注投料环节,很难兼顾全工序负荷、物料齐套、模具可用性和发货批次。
原材料管理也是紧固件工厂的一大痛点。钢材、不锈钢、合金钢等价格波动频繁,采购提前期又长,部分化学品和特殊材料还需要进口。备多了,库存资金占用高;备少了,一遇到急单就容易缺料。传统模式下,很多工厂只能靠“多备安全库存”来缓冲,结果在制品和呆滞料越积越多,计划却仍然经常被打乱。

aps生产排产排程排单软件如何解决紧固件排产难题
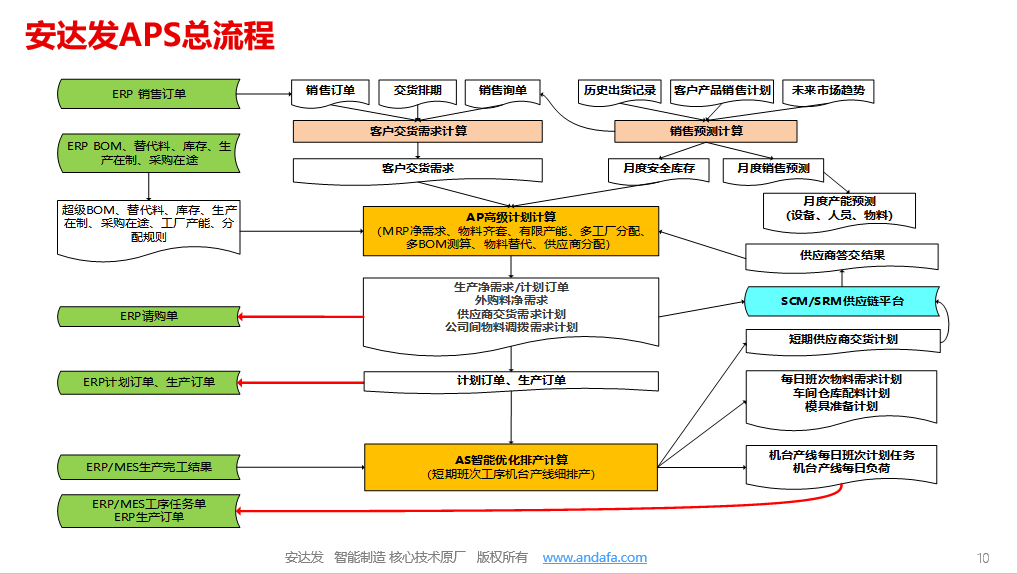
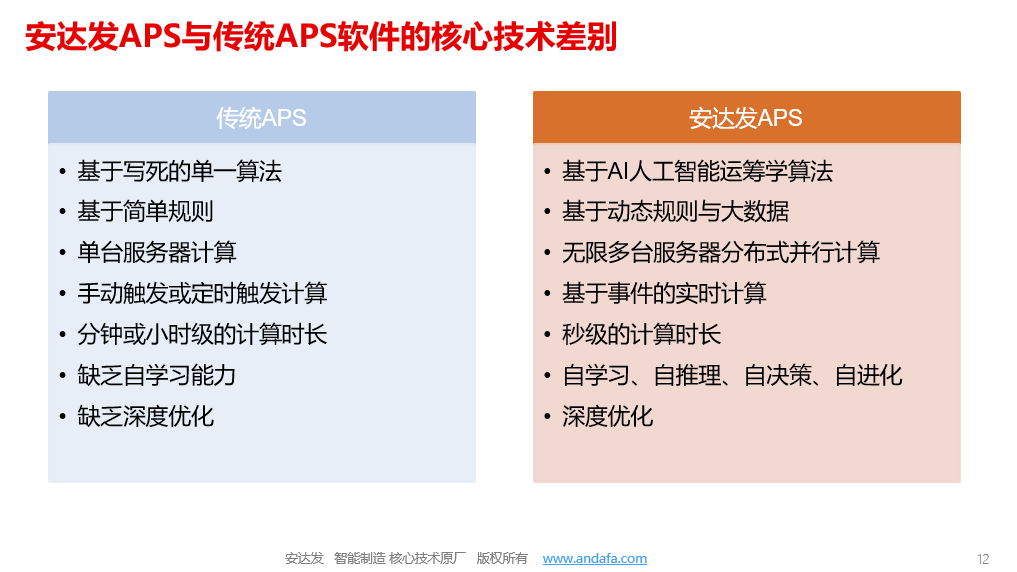
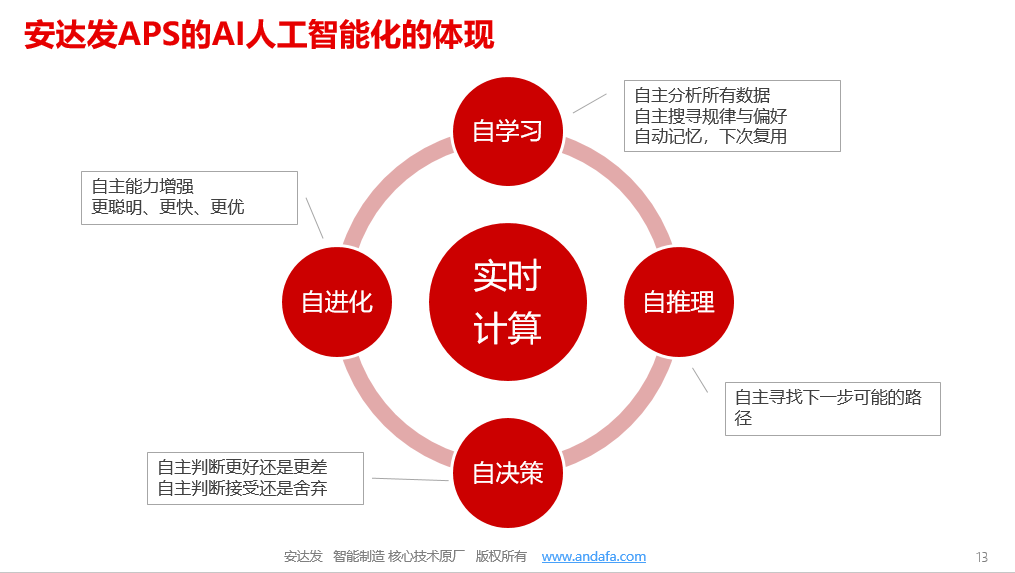
aps生产排产排程排单软件的核心能力,是在有限产能条件下进行多约束排程。它不再把设备当成“无限产能的黑箱”,而是把冷镦机、搓丝机、热处理炉、电镀线、检验工位、包装线、模具、人员技能、物料到货时间都作为真实约束参与计算。对于紧固件企业来说,这种能力最直接体现在三个方面。
第一,瓶颈工序被显性管理。冷镦、热处理、电镀往往是紧固件车间的典型瓶颈。aps生产排产排程排单软件可以识别这些瓶颈资源,按交期紧迫度、换型损失、批次属性进行排序,避免“前道堆料、后道空等”。例如,系统可以把相同材质、相同规格的冷镦工单合并生产,减少换模次数;也可以把适合同一炉温曲线的产品合并入炉,降低热处理能耗。
第二,换型与集批被纳入优化目标。紧固件生产最怕频繁换型。冷镦换模、搓丝换轮、热处理换工艺都会消耗大量时间。aps生产排产排程排单软件可以在满足交期的前提下,自动寻找换型成本更低的顺序,而不是简单按订单先后排产。这样既能减少设备空转,也能降低因频繁切换造成的产能损失。
第三,插单影响可快速评估。紧固件企业经常面对客户临时改交期、改规格、加急补货。人工排产时,计划员很难准确判断一个插单会影响哪些订单、哪些工序会顺延、哪些物料会缺。aps生产排产排程排单软件可以在较短时间内重新计算排程,给出新的开工顺序和交期影响清单,让计划员从“凭感觉调整”转向“基于数据决策”。
物料齐套与模具约束,不能只排设备
很多工厂上线排产系统后,仍然出现“计划排得很满,车间却开不了工”的情况,原因往往是只排了设备,没有排物料和模具。紧固件生产中,线材规格、材质牌号、表面处理要求、模具寿命都会影响生产能否启动。如果aps生产排产排程排单软件没有与ERP、WMS、MES打通,排出来的工单就可能缺少关键约束。
例如,某批高强度螺栓需要特定牌号的合金钢,但库存不足,采购在途又未确认到货时间,这时系统应自动提示缺料风险,而不是把它排到冷镦机前等待。再如,某套搓丝模具正在保养或已达到寿命上限,系统也应限制该模具被分配到对应工单。只有把物料、模具、设备、工序一起排,计划才具备可执行性。

从交期承诺到项目协同,aps生产排产排程排单软件的价值不止在车间
紧固件企业的销售端也常常面临“客户问交期,半天答不准”的问题。尤其是汽车零部件、工程机械、风电设备等客户,对交付节点要求严格,延期可能带来罚款甚至供应商资质风险。如果计划员只能手工核对设备负荷、物料库存和工序节拍,交期答复往往偏保守,甚至前后不一致。
通过aps生产排产排程排单软件,企业可以在接单或询单阶段进行产能模拟。系统基于当前订单池、设备负荷和物料状况,快速测算最早可交付时间,并提示哪些约束会影响交期。销售不再只能凭经验承诺,计划员也能提前识别高风险订单,把交付风险前移到接单阶段。
对于有VMI、寄售库存或项目配套要求的紧固件企业,aps生产排产排程排单软件还可以把库存水位、在途运单、客户消耗节奏纳入计划。这样生成的不是单纯的“生产工单”,而是包含补货、生产、发运在内的净需求计划。对多工厂、多外协工厂协同的企业来说,这种能力尤其重要,因为热处理、电镀等工序常常需要外协,信息不透明会直接拖慢整体交付。
上线aps生产排产排程排单软件,要避免三个误区
紧固件企业引入aps生产排产排程排单软件,不能把它当成“一键解决所有问题”的工具。落地过程中,有三个常见误区需要提前规避。
第一,数据不准,排产必不准。工时、换型时间、设备能力、模具状态、库存数据如果长期依赖人工估算,aps生产排产排程排单软件输出的计划就会与现场脱节。上线前应先梳理关键工艺路线,校准冷镦、搓丝、热处理等瓶颈工序的标准工时和换型矩阵。
第二,只排瓶颈,不管齐套。冷镦排得再漂亮,如果线材未到、模具未备、电镀产能不足,计划仍然无法执行。aps生产排产排程排单软件的价值在于全链条协同,而不是只优化某一台设备。
第三,追求全自动,忽视人机协同。排产系统可以给出较优方案,但客户优先级、紧急订单、外协风险等仍需要计划员判断。更合理的做法是设置冻结期,短期计划保持稳定,中长期计划持续滚动优化,让人工经验和算法能力共同发挥作用。

结语
紧固件行业的竞争,正在从“谁能多做一点”转向“谁能更准地交付”。面对多品种、短交期、频繁插单和复杂工艺,传统人工排产已经很难支撑高质量增长。aps生产排产排程排单软件的意义,是让紧固件工厂从经验驱动走向数据驱动:让瓶颈工序负荷更均衡,让换型次数更少,让物料齐套更可控,让交期承诺更可信。
对紧固件企业而言,排产系统不是多一张表格,也不是多一个软件界面,而是把订单、设备、模具、物料和交付节点重新连接起来的生产指挥系统。当计划变得更准,车间的等待会更少,库存的压力会更轻,客户的交期也会更稳。
