
安达发|“排得动”到“排得优”:粉末冶金业aps生产排产的三代进化
粉末冶金是一个工艺链不长但约束极密的行业:混料、压制、烧结、精整、机加工、热处理,每一道工序都有配方差异、设备差异和批次差异。同样一套模具,不同批次的粉末松装密度波动,压制参数要调;同一台烧结炉,不同装载方式、不同气氛曲线,实际产出和返工率完全不同。排产员面对的从来不是一张干净的工单列表,而是一堆“看起来一样、做起来不一样”的活。行业里那句“计划永远赶不上变化”,在粉末冶金不是抱怨,是日常。
围绕“排得动、排得准、排得优”,aps生产排产在粉末冶金行业的进化可以清晰地划成三代。每一代解决的是一层问题,也暴露出下一层问题。
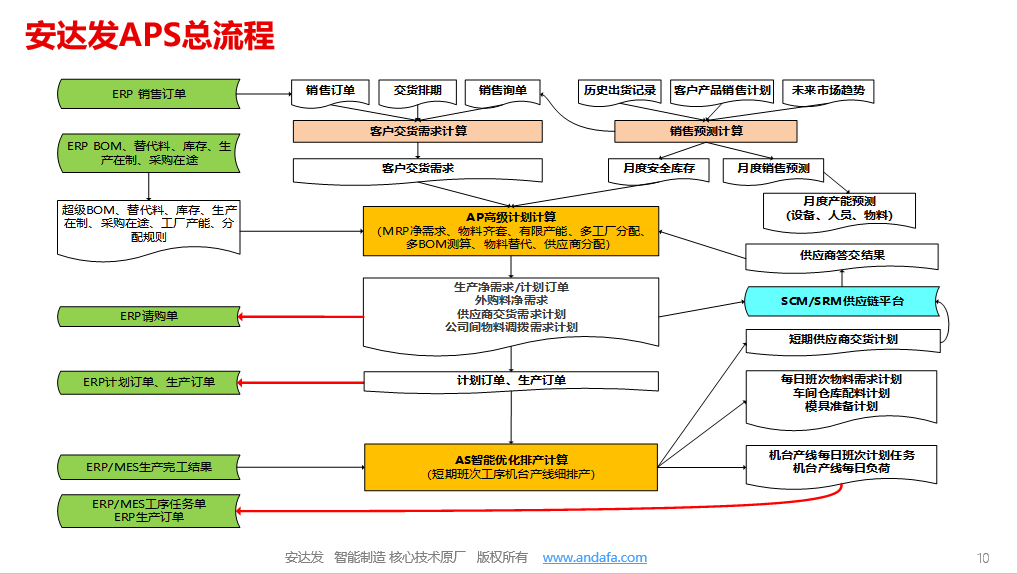
第一代:手工排产线上化——解决了“看得见”,没解决“排得动”
最早期的排产,本质是 Excel 加经验。计划员把订单拆成工单,按交期和工序顺序排到设备上,靠的是脑子里的设备产能、换模时间、烧结炉装载习惯。后来上了系统,把这些表格搬到线上,做了工单管理、甘特图展示、排产结果可视化。这一步的价值是“看得见”:订单在哪个工序、哪台设备、什么时间段,终于有了统一视图,不再各人一张表。
但线上化没有改变排产的逻辑。aps生产排产只是把手工作业电子化,排产仍然依赖计划员逐条拖拽、逐台分配。它没有产能约束校验,不知道压机今天已经排满、烧结炉的装载容量已经超了;它不会自动识别冲突,交期撞车、设备重叠全靠人眼发现。订单少、品种单一时还能应付,一旦订单碎片化、急单插单频繁,计划员就被拖进无休止的改表循环。这一代解决了“排产结果看得见”,但没有解决“排得动”——排产依然是人的体力活,不是系统的计算活。

第二代:基于规则的有限产能排程——解决了“排得动”,没解决“排得优”
第二代aps生产排产的核心进步,是把“有限产能”真正建进模型。设备能力、工序节拍、换模换型时间、班次日历、物料齐套、工艺路线约束被结构化建模,系统按规则自动排程:交期优先、瓶颈优先、同品种合并、减少换模。排产从“人拖甘特图”变成“系统跑算法”,计划员从排产执行者变成规则维护者和结果审核者。
在粉末冶金场景里,这一代已经能处理不少硬约束:压机吨位与产品对应关系、模具可用性、烧结炉的装载组合、精整与机加工的先后衔接。aps生产排产能自动识别产能冲突,给出可行的有限产能排程,排产效率大幅提升,计划编制从数小时压缩到分钟级。这一代解决了“排得动”:排出来的计划在产能上是可执行的,不再是拍脑袋的空排。
但规则排程的天花板也很明显。规则是静态的,现实是动态的。粉末冶金的实际生产偏差极大:不同配方、不同批次的粉末流动性差异,导致压制节拍和废品率波动;烧结炉的实际曲线与标准曲线之间的偏差,直接影响返工风险;设备老化程度不同,同一工单在不同机台上的实际工时可以差出一大截。基于规则的aps生产排产只能按标准工时和固定规则排,排出来的计划“理论上可行”,落到现场却经常要临时调整。更关键的是,当设备故障、物料延迟、质量异常发生时,规则系统往往只能报错或给出有限的几个预设调整,无法快速生成多套可比较的应对方案。计划员还是得靠经验救火,“计划赶不上变化”的困局并没有被真正打破。
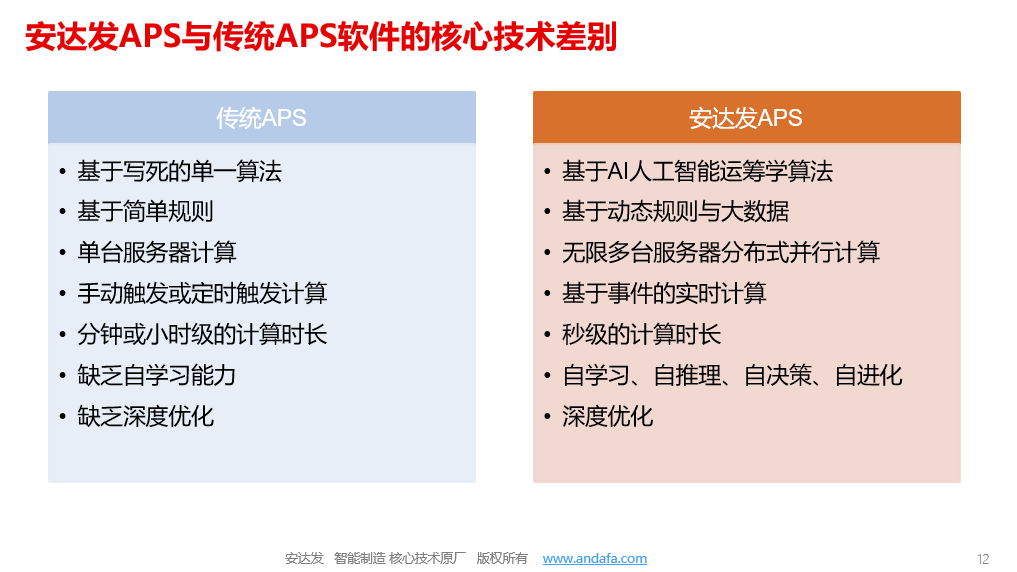
第三代:AI大模型加持的智能动态排产——从“排得动”到“排得优”
第三代的分水岭,是AI大模型进入排产链路。它不再只依赖人设定的规则和标准工时,而是从历史生产数据中学习“真实世界长什么样”,把排产从“按规则算”推进到“按实际偏差算、按风险预判算、按多方案决策算”。
第一层增量价值,是自动学习不同配方、不同设备的实际生产偏差。 粉末冶金的排产精度,卡在“标准工时不准”上。同一产品,不同配方、不同批次粉末、不同压机、不同烧结炉,实际加工时间和产出率差异显著。AI通过历史工单、设备运行数据、质量检测数据,学习配方—设备—批次—实际工时之间的映射关系,把静态标准工时修正为动态预测工时。排程输入从“应该用多久”变成“这台设备做这个配方实际会用多久”,排产精度随之提升。排得准,才谈得上排得优。
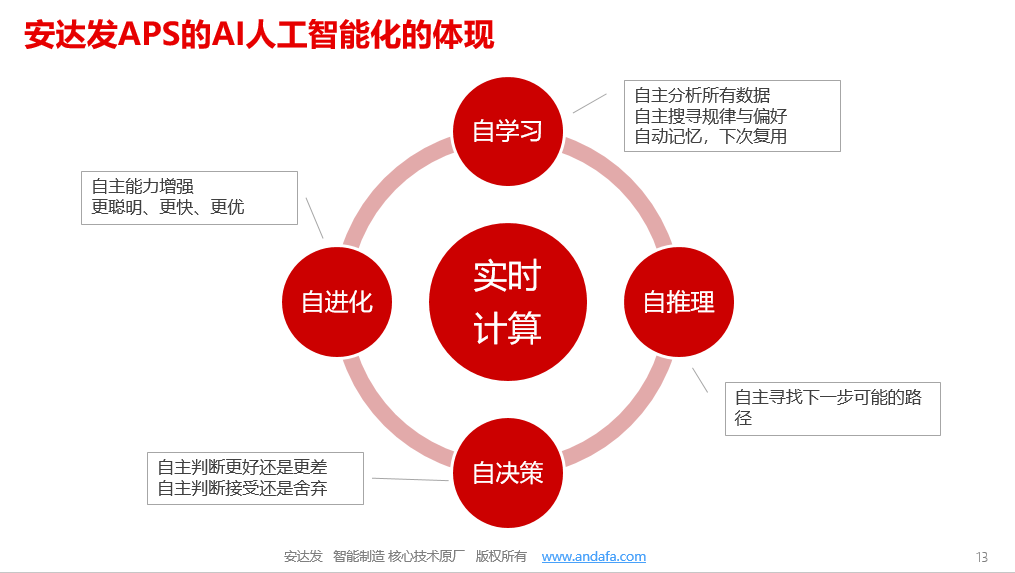
第二层增量价值,是提前预判返工风险。 粉末冶金的返工往往发生在烧结和后续工序,一旦成批返工,不仅占用瓶颈设备产能,还会打乱后续所有排程。AI基于历史生产数据,学习哪些配方组合、设备状态、工艺参数区间更容易触发返工,在排产阶段就对高风险工单做出预警和规避:调整设备分配、错开高风险组合、预留返工缓冲产能。返工从“事后救火”变成“排程时就被预判和消化”,这是规则排程做不到的。
第三层增量价值,是异常发生时的多方案自动生成。 设备故障、物料延迟是粉末冶金排产绕不开的变量。传统aps生产排产遇到异常,要么停摆等人工处理,要么只能做单一方向的局部调整。AI 大模型加持下的动态排产,可以在异常发生时快速理解影响范围,自动生成多套排产调整方案——比如调整设备分配、重排工序顺序、拆分或合并批次、调整交期承诺——并把每套方案的影响量化呈现给管理者:哪些订单受影响、瓶颈设备负荷怎么变、返工风险如何、交期损失多大。管理者不再面对一个“系统报错”,而是面对几套可比较、可决策的方案。aps生产排产从“执行工具”升级为“决策助手”。
这三层价值叠加起来,才真正打破“计划永远赶不上变化”的困局。过去的逻辑是:变化发生→计划失效→人工重排→再失效。第三代aps生产排产的逻辑是:偏差被学习→风险被预判→异常被快速方案化→计划随变化动态收敛。计划不再追求一次排到完美,而是具备随变化持续优化的能力。这正是“排得优”和“排得动”的本质区别:排得动是排出一个能执行的计划,排得优是排出一个经得起变化、越排越准的计划。

三代进化的本质
回看这条路径,第一代解决可视化,第二代解决有限产能可行性,第三代解决动态偏差、风险预判和多方案决策。粉末冶金行业的排产难点,从来不是工序多,而是“同一套工艺、不同配方设备做出来不一样”。规则排程假设世界是标准的,AI+aps生产排产承认世界是波动的,并学会在波动中找最优。
从“排得动”到“排得优”,变的不是排产界面的漂亮程度,而是排产依据从标准工时走向实际偏差,排产目标从可行走向风险可控,排产角色从执行工具走向决策助手。对粉末冶金企业来说,核心设备的产能不是靠加班挤出来的,是靠排程把配方、设备、批次、异常这些变量算清楚、排明白,一分一分释放出来的。
