
安达发|板式家具行业的自动排产:从一张订单到一块板的智能流转
板式家具可能是定制家居里最“数据密集”的品类。一个衣柜订单,经过拆单后会变成几十块板件,每块板件都有自己的长宽、纹理方向、封边要求、孔位信息和五金配件。这些板件还要依次通过开料、封边、钻孔、试装、分拣、包装等工序,最终在同一时间回到同一个包装箱里。任何一块板做错、漏做或延迟,整套家具就无法交付。
面对这种生产模式,靠人工排单早已力不从心。这正是自动排产软件在板式家具行业快速普及的原因。它要解决的从来不只是“先做哪个订单”,而是如何让板材利用率、工序衔接和订单齐套三者同时达到最优。
一、板式家具排产的四个真实痛点
第一,板材利用率直接决定利润。
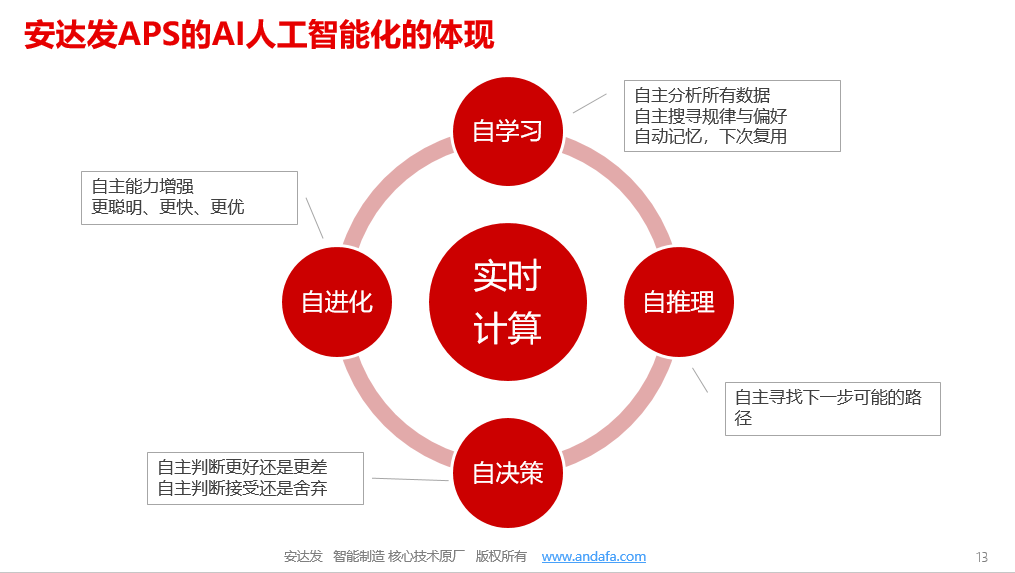
同样一批订单,排版方式不同,利用率可能相差三五个点。人工拼版很难兼顾订单交期与余料回用,常常为了赶工而牺牲材料成本。自动排产软件通过与拆单系统和优化开料算法联动,可以在满足交期的前提下自动合并同材质、同厚度的板件,优先消耗余料,把每一张板用到极致。
第二,封边带与颜色的切换成本高。
不同板件需要的封边带颜色、厚度各异,频繁换卷既浪费时间又产生料头损耗。系统若能按封边带颜色聚类排产,将相同封边要求的板件集中加工,一天下来省下的换卷次数相当可观。

第三,孔位与设备能力要匹配。
六面钻、PTP加工中心、电子锯的能力各不相同,某些特殊孔型或开槽只能在特定设备上完成。自动排产软件需要建立准确的设备工艺模型,避免工单被派到无法加工的机台,减少返工和二次搬运。
第四,齐套是交付的最后一道坎。
板件做完了,但铰链、导轨、拉手或连接件没到,成品只能堆在车间占地方。自动排产软件必须把五金齐套作为开工前置条件,缺料的板件不进入可执行序列,从源头杜绝“做出来却装不了”的浪费。

二、自动排产软件在板式家具里的核心能力
1. 从拆单数据直接生成可执行计划
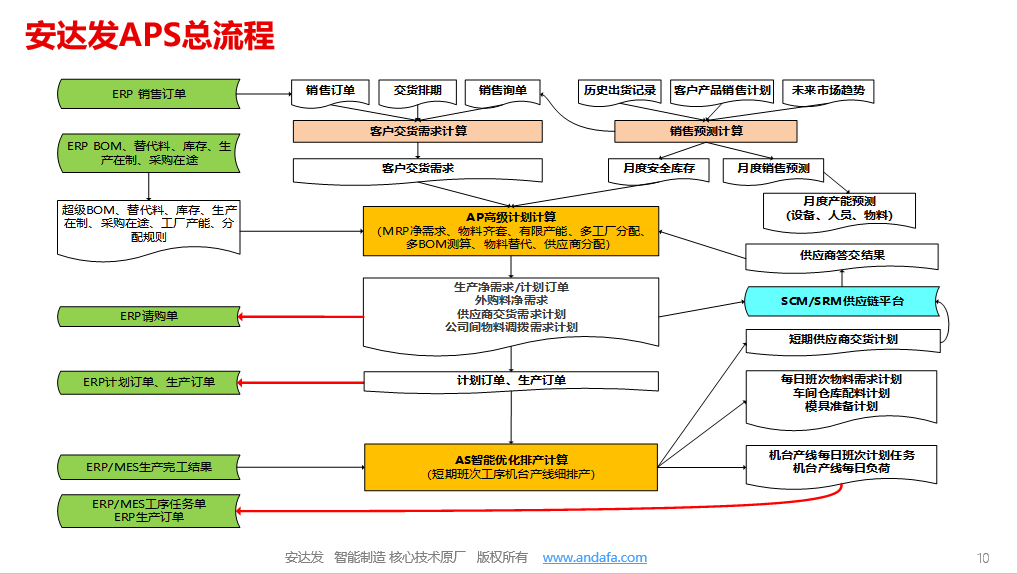
理想状态下,自动排产软件应能与前端设计拆单系统无缝对接。订单导入后,系统自动提取板件清单、材质、厚度、纹理方向、封边方案和五金清单,结合库存板材规格与余料台账,生成优化排版图和对应的加工工单。计划员无需二次录入,既减少了出错环节,也大幅缩短了从接单到上线的时间。
2. 有限产能下的工序级排程
开料机、封边机、六面钻、包装线都是有限资源,且班次、保养计划和人员配置各不相同。系统会基于这些约束进行运算,输出每台设备、每个班次的工单顺序与开工时点,并明确标注瓶颈工序。当封边环节成为产能瓶颈时,系统会提前预警,提示是否需要调整顺序或安排加班,而不是等到板件堆积才发现问题。
3. 余料与尾料的闭环管理
这是板式家具行业特有的价值点。每次开料产生的余料,其尺寸、材质和纹理信息都应回写至台账,供后续订单优先调用。自动排产软件若能打通这一闭环,长期积累的余料消化能力将成为实打实的成本优势。
4. 分拣包装的同步排程
板件按订单分批下线后,需经扫码分拣才能进入对应包装。系统应将分拣与包装纳入整体排程,确保同一订单的板件在时间上紧凑衔接,避免部分板件过早完工占用场地,或因个别板件延迟导致整单无法打包。
5. 插单与异常的动态重排
定制订单的改尺寸、补板和加急极为常见。此时自动排产软件的价值在于快速重算:插入急单后,能立刻告知哪些订单会被顺延、板材是否足够以及交期是否仍可满足。计划员据此与客户沟通,远比事后道歉更主动。
三、落地建议:三步走,避开常见误区
第一步,先把基础数据理清楚。
设备能力表、标准工时、换型时间、板材规格与余料台账、五金BOM,这些数据若不准确,排出的计划必然失真。前期投入时间治理主数据,通常比软件安装本身更重要。
第二步,选一条产品线试点。
可以先从衣柜或橱柜这类典型品类切入,跑通“拆单—排版—排产—报工—分拣”的完整闭环,验证板材利用率和准时交付率的实际改善后,再横向推广到其他品类和车间。
第三步,坚持人机协同而非全自动。
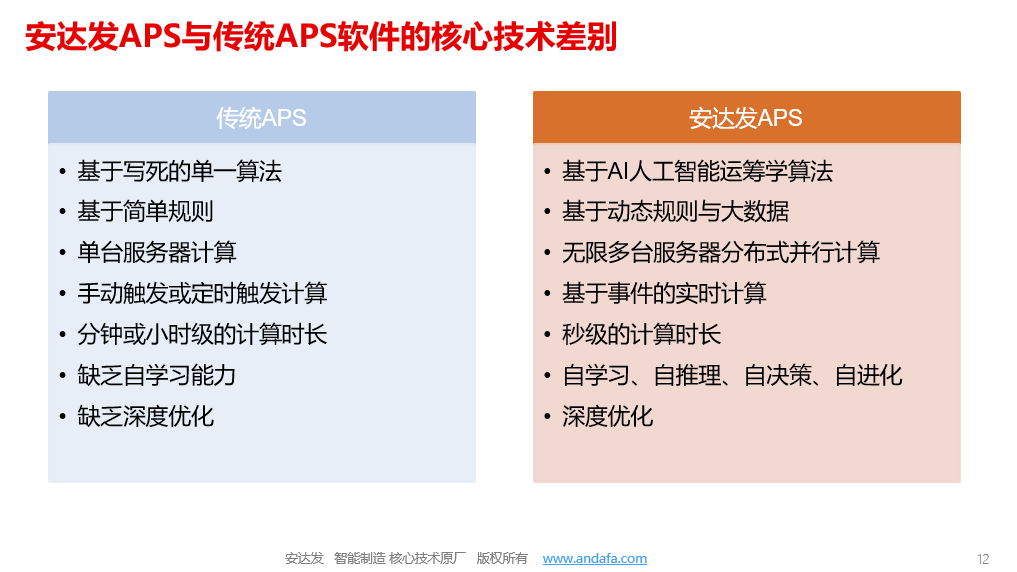
初期合理的目标是系统出方案、计划员做决策。经验丰富的计划员对客户优先级和现场状况的判断,是模型短期内难以替代的。同时,每一次人工调整的原因都应留痕回传,帮助系统越用越准。
落地过程中需避开三个误区。一是只关注开料而忽略后道工序,导致局部最优反而造成整体拥堵;二是把系统当成考核工具去压车间,容易引发抵触情绪并降低执行率;三是认为上线即见效,忽略了数据积累与规则调优所需的周期,通常需要两三个月才能稳定发挥价值。

结语
板式家具行业的竞争,早已从比拼设备和价格,转向比拼交付稳定性、柔性响应与材料控制能力。自动排产软件的意义,在于把散落在老师傅经验、Excel表格和微信群里的排产逻辑,沉淀为可复用、可校验、可持续优化的系统能力。当一张订单从拆单开始,就能被准确算出用哪张板、在哪台机、何时完工、能否齐套时,企业承接小批量、多版本、快交期订单的底气也就真正建立起来了。对越来越多板式家具企业而言,这已不再是可有可无的数字化点缀,而是提升交付力与降低成本的基础设施。
