
安达发|压铸行业aps软件系统:AI“压”阵,经验让位数据
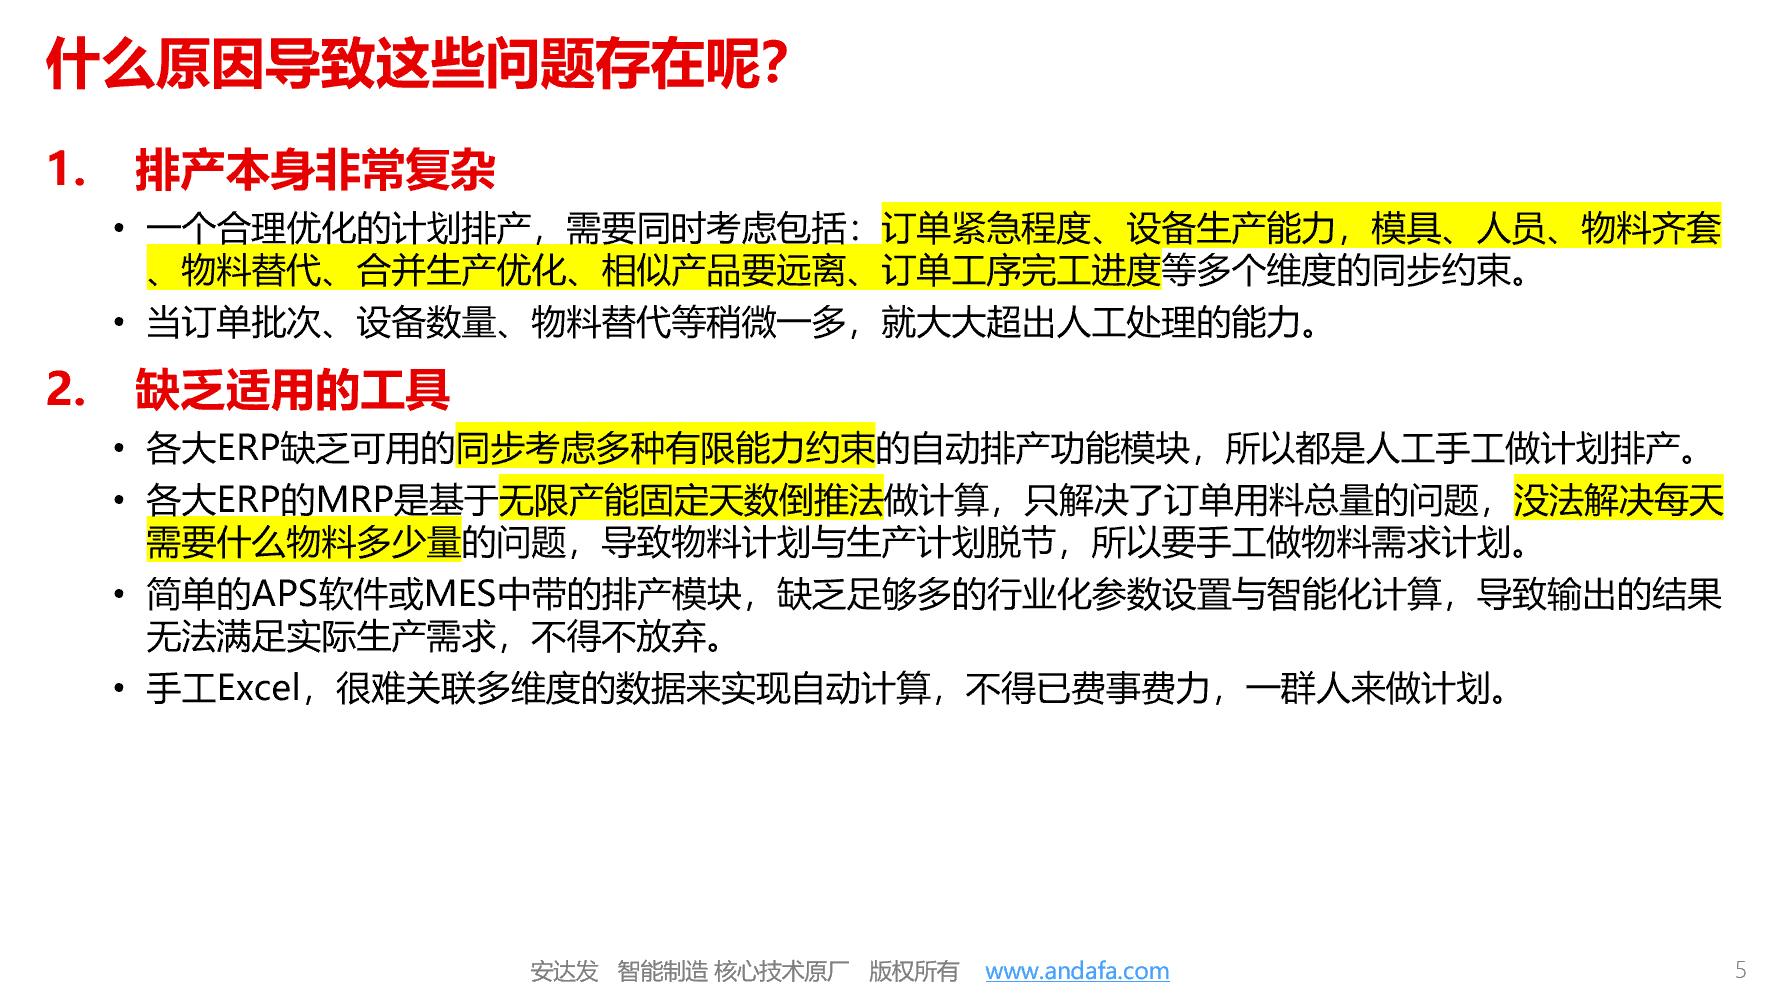
压铸是典型的“高温、高压、高节拍”成型工艺,铝合金、锌合金、镁合金在压铸机中高速充型,冷却后经去毛刺、机加工、表面处理等多道后工序才能成为成品。压铸行业的排产难度,在离散制造中处于前列:压铸机吨位与模具必须严格匹配,模具寿命以模次计且需定期保养,熔炉容量与合金牌号约束熔炼节奏,后处理工序又形成新的产能瓶颈。传统aps软件系统依赖规则引擎和人工经验,在订单稳定、约束固定的环境下尚能运转,但面对多品种小批量、插单频繁、模具状态动态变化的现实,其局限性日益暴露。人工智能的深度融入,正在让aps软件系统从“自动化排程工具”进化为“智能化决策中枢”。

AI为aps软件系统注入的核心能力
多约束全局寻优。 压铸排产需要在交期、压铸机利用率、换模次数、模具寿命消耗、熔炉效率之间同时权衡,这些目标往往相互冲突。AI中的遗传算法通过模拟自然选择过程,在解空间中进行并行搜索,能够在可接受时间内找到Pareto最优解集。某压铸企业引入AI排产引擎后,aps软件系统综合考虑压铸机吨位、模具适配性、熔炉容量、后处理产能等多重约束,排程准确率提升至90%以上。AI不追求单一指标极致,而是让计划人员根据当前经营策略选择偏重方向——赶交期时优先减少换模,控成本时优先提高压铸机连续运行时长。
模具寿命预测与换模优化。 这是压铸行业AI排产最具行业特色的能力。传统aps软件系统只能依据模具的静态模次上限做粗略判断,而AI模型可以基于历史压射数据、模具材质、合金类型、工艺参数、保养记录,预测每套模具的剩余可用模次和最佳保养窗口。排产时,AI将模具寿命预测结果作为硬约束输入,自动规避“计划期内模具到期”的冲突,并在满足交期的前提下将换模次数降到最低。某压铸企业应用AI模具寿命预测后,非计划换模次数下降30%以上,模具异常停机时间显著缩短。
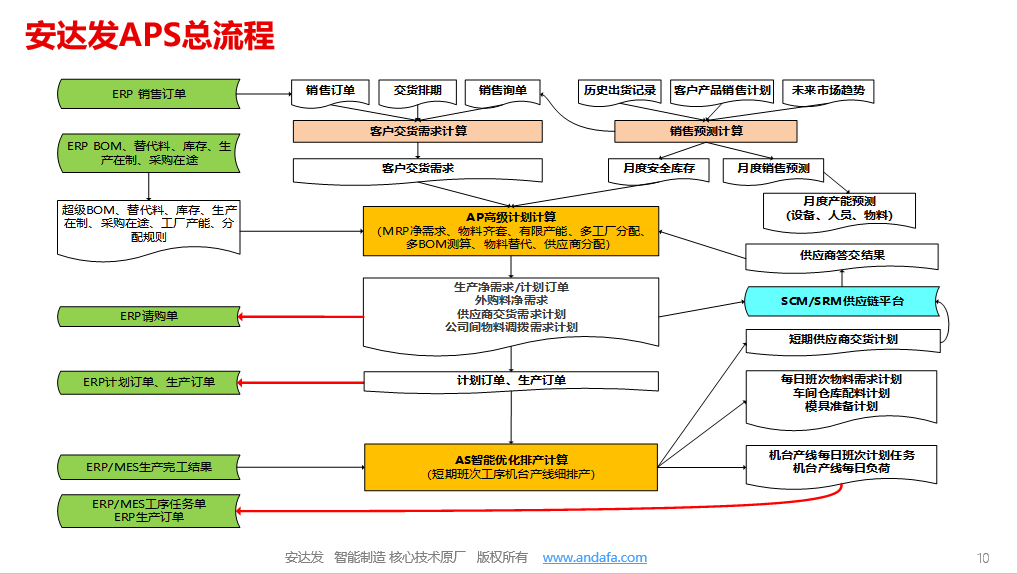
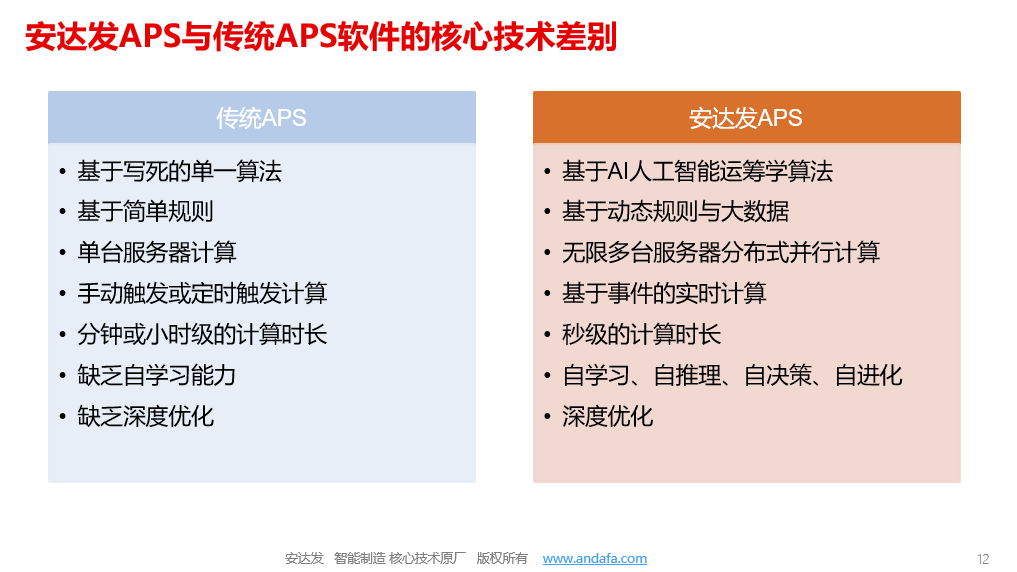
动态插单与异常重排。 压铸车间最频繁的扰动是紧急插单、压铸机故障和模具突发损坏。传统aps软件系统的重排往往需要重新运行完整求解流程,耗时以小时计。AI驱动的排产引擎采用“增量求解”策略,仅对受扰动影响的局部计划进行重新优化,而非全局重算。基于强化学习的AI排产智能体通过与环境持续交互学习排产策略,在标准Job Shop调度基准问题上,基于PPO的强化学习方法解质量和计算速度均优于传统遗传算法。这种从“搜索最优”到“学习策略”的转变,使aps软件系统具备了分钟级甚至秒级的重排响应能力。
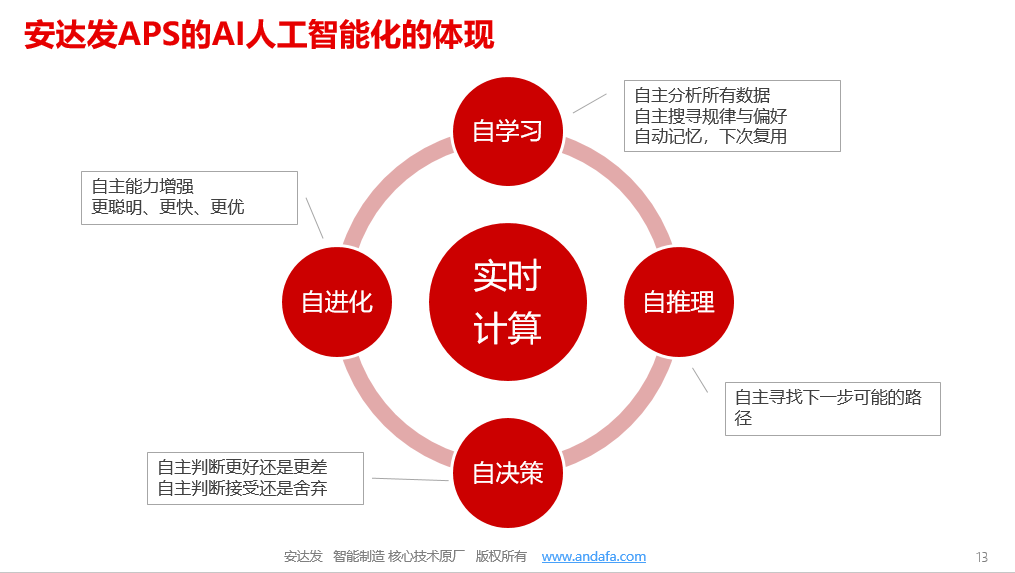
预测性排产。 压铸生产中,铝合金锭、脱模剂、模具备件等关键物料的齐套时间,以及压铸机、熔炉的健康状态,直接影响排产可行性。AI通过分析设备运行数据、历史故障记录和供应商履约表现,可预测设备故障概率和物料实际到货时间,并将预测结果作为排产的核心输入。德国Felios aps软件系统集成的AI SupplyTimePrediction模块,正是利用AI预测外购件提前期,使排程更精确并显著降低计划风险。这种“预测—排产”一体化架构,将压铸计划管理从“响应式”推向“前摄式”。
压铸行业aps软件系统的AI落地场景
多品种小批量订单的模具组合排产。 压铸企业常面临数十个订单同时在线、每个订单对应不同模具的情况。AI排产引擎通过智能分组策略,将模具相似、合金牌号相同、后处理工艺接近的订单聚类排产,在满足交期的前提下最大限度减少换模和清炉次数。某压铸企业自主开发的aps软件系统,将客户订单自动分解为压铸工单并动态调整,计划执行率提升至92%,物料齐套检查时间缩短至30分钟。
压铸机与模具的智能匹配。 不同吨位压铸机的锁模力、压射速度、容模尺寸各异,AI模型可将设备参数、模具尺寸、产品工艺要求纳入统一匹配框架,自动规避“大机压小件”或“小机超负荷”的低效排程。当某台压铸机突发故障时,AI可在秒级内将受影响工单重新分配至适配设备,并同步调整模具调度和后工序时间窗口。
熔炼与后处理的协同排程。 压铸机的节拍必须与熔炉熔化能力匹配,后处理产能又反过来制约压铸机的排产节奏。AI将熔炼、压铸、后处理三个环节纳入统一优化模型,避免“压铸机等铝液”或“后处理堵死压铸下线”的失衡。安徽合力在引入aps软件系统后,生产节奏可根据订单数量自动调整,改变了以往因人工排产不精准而导致的物料积压和设备停机问题。
紧急插单的实时响应。 压铸行业工程项目类订单的紧急插单极为常见。aps软件系统智能体能够在不破坏整体计划稳定性的前提下,快速评估插单对现有订单交期、模具寿命、熔炉排程的影响,并给出最小代价的调整方案。如果插单不可行,系统会明确告知瓶颈工序和影响范围,供计划人员决策。这种“可解释的智能排产”大幅降低了计划人员对AI的信任门槛。
 5
效益与选型建议
从已落地案例看,压铸行业引入AI驱动的aps软件系统,效益清晰可量化:排产效率提升数十倍,订单准时交付率提升10%以上,非计划换模次数下降30%,在制品库存降低20%—40%,压铸机利用率提升5—15个百分点。这些数字背后,是计划人员从繁琐的Excel排表中解放出来,转向模具异常处理和生产策略优化等高价值工作。 对于压铸企业的aps软件系统选型,核心判断标准不应停留在“是否内置AI模块”,而应关注三个实质问题:AI算法是否针对压铸行业的工艺特征做了深度适配,尤其是模具寿命建模、压铸机吨位匹配、熔炉协同等场景,而非通用模型的简单套用;系统是否支持增量重排而非全量重算,这直接决定插单和故障响应的实际速度;以及aps软件系统AI输出的排产方案是否具备可解释性和人工干预接口,压铸工艺的复杂性决定了完全“黑箱”的自动化排程在现阶段并不现实。
趋势与结语
aps软件系统与人工智能的融合正在沿三个方向深化:从“辅助排产”走向“自主决策”,基于大语言模型与强化学习的AI智能体开始承担部分排产决策职能;从“单厂优化”走向“供应链协同排产”,AI模型将模具供应商、合金材料供应商的产能与物流时效纳入排产约束;从“排程输出”走向“可解释决策”,AI不仅给出结果,还能解释为何在特定约束下选择该方案。
压铸行业的排产智能化没有终点,但方向已经清晰——从规则驱动走向数据驱动,从静态优化走向动态学习,从工具辅助走向智能协同。对于仍在依赖人工调度的压铸企业而言,AI赋能的aps软件系统已不是“要不要上”的问题,而是“多快能上”的问题。谁先完成这一跃迁,谁就能在交期、成本、柔性的三角博弈中占据先机。
