
安达发|塑料薄膜排产:AI+aps自动排单,多线套切插单“一盘棋”
塑料薄膜行业看似连续生产,排产却一点也不简单。吹膜、流延、双向拉伸、分切、印刷、复合,每道工序都有速度、宽幅、厚度、配方、电晕、收卷和换网约束;客户订单又常常是多宽度、多长度、多交期组合。传统Excel或ERP排单只能按交期先后排序,遇到急单、改单、换规格,计划员只能手工推倒重来,结果往往是产线频繁换型、母卷切不完、边料飙升、交期互相挤压。aps自动排单的价值,正是把有限产能、宽度组合、换型矩阵、母卷库存和多机台协同纳入统一模型,在分钟级完成全局重排,让塑料薄膜工厂从“凭经验排”转向“按约束算”。

一、塑料薄膜排产困局:aps自动排单为何成为刚需
塑料薄膜的排产难点首先在“规格组合”。同一条吹膜线或流延线,生产不同厚度、宽度、配方、表面处理的产品,换型时间差异很大;双向拉伸线更涉及温度、速度、张力等工艺窗口,频繁换规格会带来过渡料和良率损失。其次是“分切套切”。母卷宽度固定,客户子卷宽度各异,如何把多个订单组合到同一母卷上,直接决定边料率和交付效率。
第三是“多产线协同”。吹膜、流延、双拉、分切、印刷、复合之间前后衔接,前道母卷库存、后道分切能力、印刷套色和复合胶水等待时间都会影响交期。再加上急单插单、客户改宽度改厚度、交期提前,传统排程很难同时兼顾设备、物料、良率和交期。没有有限产能约束的排单,只是把矛盾从销售推到车间。aps自动排单把产线、分切机、母卷、换型、良率和订单组合统一建模,才让计划真正可执行。
二、aps自动排单如何破解分切套切与多产线协同
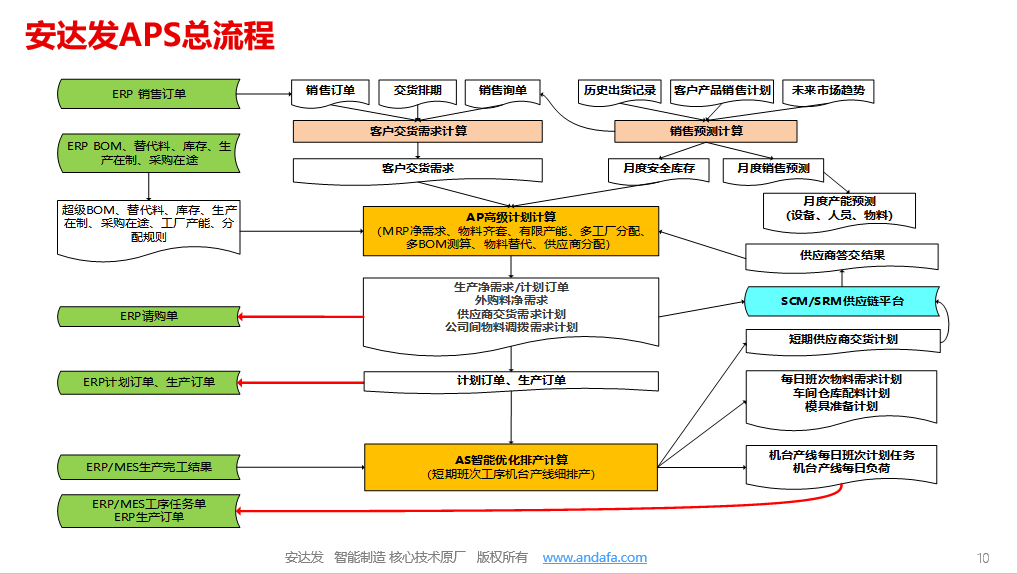
分切套切是塑料薄膜排产中最具行业特色的环节。一个母卷可以切出多个子卷,但宽度组合受母卷幅宽、分切机刀位、最小边料和订单交期共同约束。人工排产往往先满足大单,再零散补小单,结果边料多、换刀频繁、小单延期。系统会按照订单宽度、长度、交期、母卷库存和分切机能力,自动搜索组合方案,尽量把同材质、同厚度、同交期的子卷订单套到同一母卷上,减少边料和换刀次数。对于多产线,系统会判断哪条吹膜线、流延线或双拉线更适合某规格,平衡各线负荷,避免瓶颈线拥堵而其他线闲置。前道母卷产出与后道分切需求也要联动:母卷过早生产会占用库存,过晚则分切等料。aps自动排单把“母卷—子卷—分切—交付”串成一条计划链,让宽度组合、产线分配和库存节奏同时优化。
三、插单改单与换型优化:aps自动排单的全局重排能力
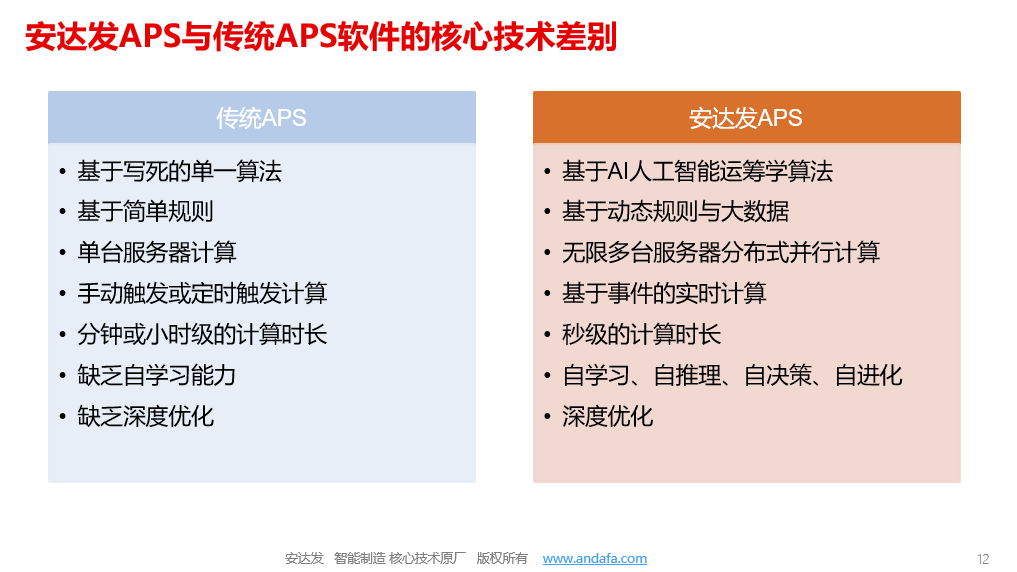
塑料薄膜行业的变更非常频繁:客户临时改宽度、改厚度、改交期,销售插急单,原料批次变化导致配方调整,设备故障或换网延迟。传统做法是计划员在Excel里逐单挪动,改一张单可能影响几十张在制订单。APS在变更触发后,会锁定已开工或已上机的工单,把未开工工单放入全局重排:读取订单优先级、交期、工艺路线、产线日历、换型矩阵、母卷库存、分切刀位和物料齐套,重新计算每道工序的开工完工时间。
系统会自动评估影响:哪些订单延期、延期多久,哪些产线负荷升高,换型次数和边料率增加多少,是否需要加班或外协。更关键的是,它会生成多套备选方案,例如交期优先、最小扰动、边料最优、换型最少。计划员可以对比逾期订单数、最大延期天数、换型次数、边料率和设备利用率,快速选择最优方案。这样,插单改单不再是“一改全乱”,而是“改而有序”。
四、落地aps自动排单:数据、集成与KPI
APS要真正落地塑料薄膜工厂,基础数据必须准确:产线速度、宽幅、厚度范围、换型时间矩阵、分切机刀位、母卷规则、良率、边料规则、设备日历和物料齐套。建议从瓶颈环节切入,先排分切套切和关键产线,再扩展到印刷、复合等后道工序。系统需要与ERP、MES、WMS集成,实时获取订单变更、母卷库存、报工、质检和设备异常。计划员的角色也会转变:从手工排单转为规则维护、方案选择和异常处理。衡量价值的关键指标包括准时交付率、换型次数、边料率、母卷库存周转、计划编制时间、设备利用率和订单响应周期。只有这些指标改善,APS才算真正服务塑料薄膜工厂。

塑料薄膜企业面临的插单、改单及多规格组合难题将长期存在,客户在交付周期、分切宽度精度和综合成本上的要求也会持续提高。借助aps自动排单,企业能够把有限产能、分切套切、跨产线协同和全局重排纳入同一套运算逻辑,使宽度搭配、换型安排、母卷库存与订单交期在同一计划体系中联动优化。计划人员可以提前量化变更引发的连锁影响,生产现场能够减少低效换刀和边料损耗,销售端也可基于可执行产能给出更可靠的交期承诺。进一步将APS与MES、WMS及数据分析平台打通后,塑料薄膜企业便能在柔性接单与稳定运行之间取得更好平衡,以更低边料、更准交期和更快响应增强市场竞争力。
