
安达发|铅酸工厂APS:AI按总装节拍倒排,外协齐套再也不用等
铅酸电池制造是一个典型的流程与离散混合生产场景。从板栅冲压、极板机加工、极板固化热处理,到表面处理、化成充电,再到总装焊接、检测配组,全流程工序链条长、节拍差异大、在制品停留时间悬殊。更棘手的是,极板固化需数十小时连续过程,化成充电时间长达24至48小时,各工序间必须精准衔接,手工排产根本无法实现全流程的时间控制。而铅、隔板、电解液等原材料的采购和投放全靠人工估算,缺料导致产线停工、过量备货又造成资金积压的问题长期困扰企业。引入aps系统,正在为这一传统产业带来排产模式的根本性变革。
一、铅酸电池排产为什么必须“倒着排”?
铅酸电池的生产有一个鲜明特征:总装是节拍最快、交期压力最大的环节,而前道工序的加工周期却长短不一。冲压和机加工相对可控,但极板固化需要数十小时,化成充电更是长达一两天。如果按照前道工序的完成时间来“顺推”总装计划,结果要么是总装线等料停线,要么是极板在固化室或充电架上大量积压。
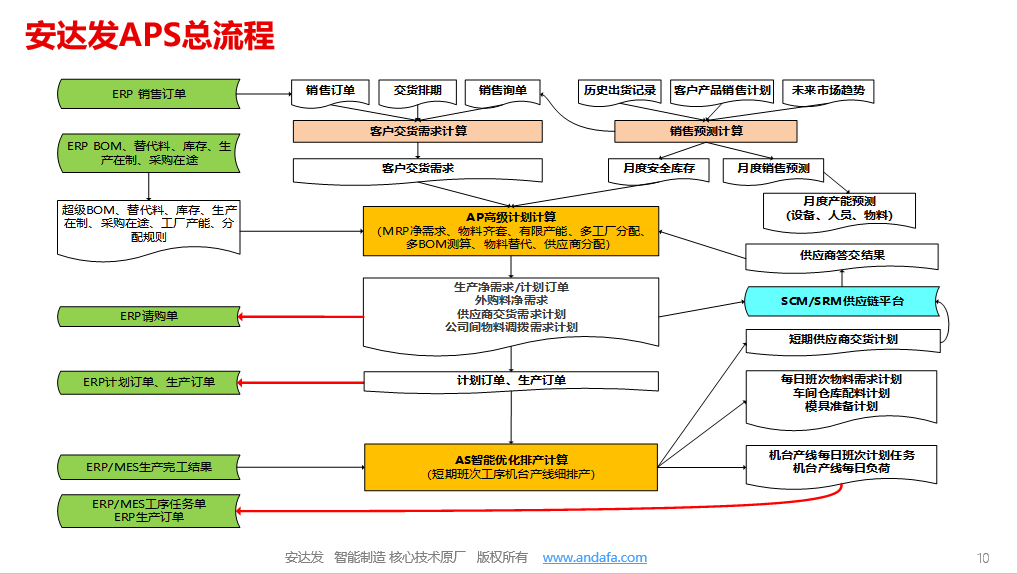
正确的做法是按照总装节拍倒推。aps系统以总装线的日产能和交付节点为起点,结合各前道工序的标准加工周期、固化曲线时长、化成充电批次容量,逐层倒推出每一道工序的最晚开工时间和最早完工时间。这样做的核心目的只有一个:保障各零部件同步齐套,让总装线在需要的时候,恰好拿到经过完整固化和化成的合格极板,不多不少、不早不晚。
但倒推排产在人工模式下几乎无法执行。因为冲压、机加工、热处理、表面处理、总装这五大工序涉及不同的设备群、不同的班次安排、不同的模具和工装约束,手工计算极易顾此失彼。aps系统通过建立全工序的数字孪生模型,能够同时在分钟级完成从总装到冲压的逆向排程,并自动校验每个节点的产能负荷和物料齐套状态。
二、aps系统如何联动外协进度,避免“一颗螺丝钉毁掉整批订单”?
铅酸电池行业的外协环节非常普遍。表面处理工序,如极板淋酸、水洗、干燥,以及部分电极涂覆、注液等环节,常委托外协厂商完成。外协的特点是进度不透明、回厂时间不确定,而总装线对零部件齐套的要求又极为刚性。一个外协极板批次延迟回厂,就可能让整批电池订单无法按时交付。
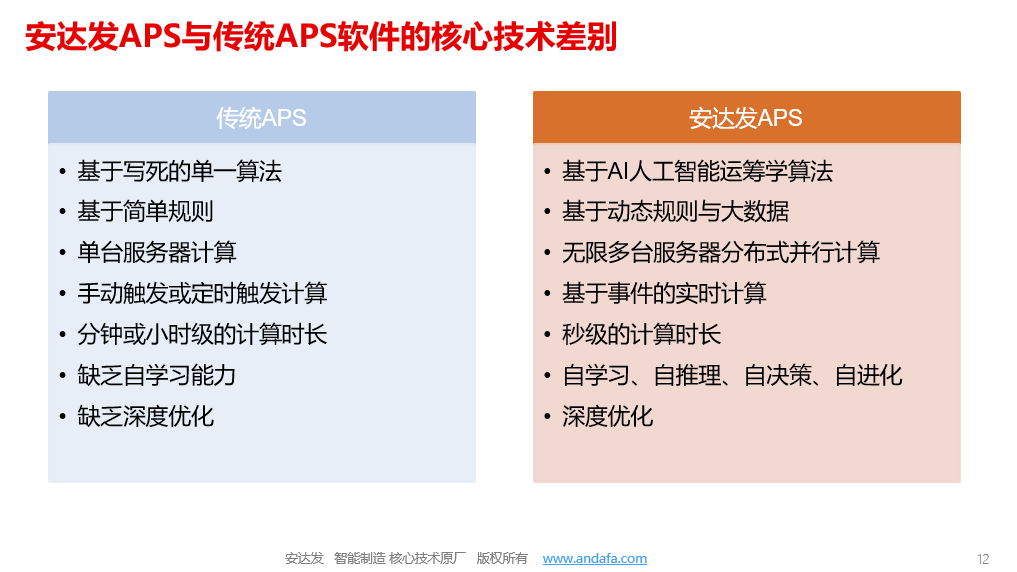
aps系统解决这个问题的思路是“把外协厂搬进排产模型”。系统为每一道外协工序建立虚拟产能资源,录入外协厂的标准加工周期和当前在途任务量,并与外协厂建立进度反馈通道。当总装计划确定后,aps系统会自动计算每批外协件的需求到货时间,提前向外协厂推送加工任务和交付节点。外协厂完成加工后,进度信息实时回传系统,aps系统据此更新排产计划。
更关键的是,当外协进度出现偏差时,aps系统能在几分钟内完成全局重排,自动评估该外协件延期对哪些订单造成影响,并生成多套备选方案。例如,系统可能建议将受影响的订单调整到另一条总装线,或者启用安全库存中的替代批次,或者与外协厂协商加急并同步调整后续工序的排产节奏。计划员不再需要打电话反复催问,而是基于系统给出的方案快速决策。
三、aps系统在铅酸电池全工序排产中的落地要点
aps系统覆盖冲压、机加工、热处理、表面处理、总装全工序,但在每个环节的排产重点不同。
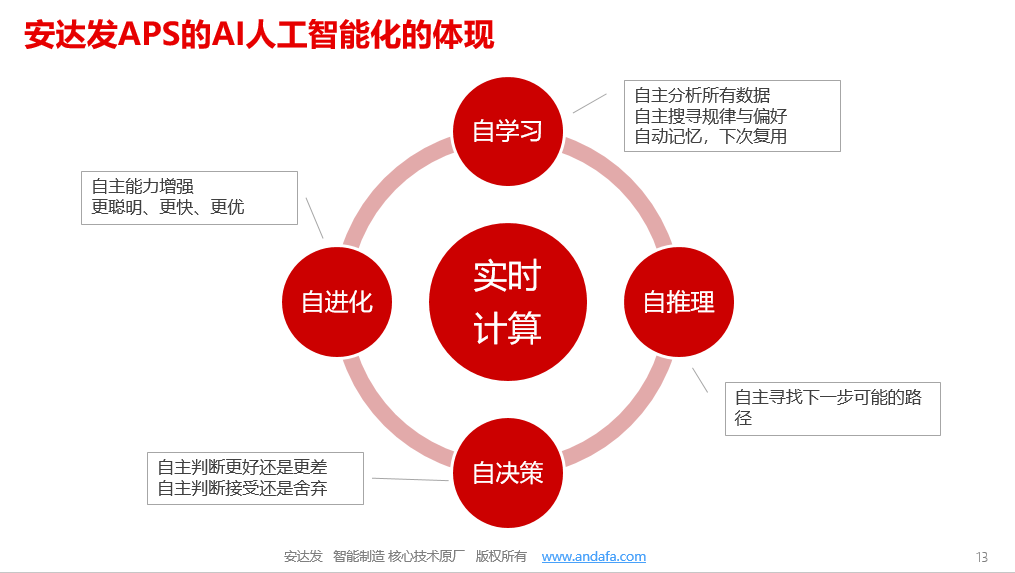
在冲压和机加工环节,aps系统重点优化板栅模具的切换顺序,将同模具、同规格的板栅集中排产,减少换模次数。在热处理环节,极板固化的温度、湿度、时间参数直接关系极板质量,aps系统将固化室的批次容量和固化曲线作为硬约束纳入排产,确保每批极板获得完整的固化周期,避免因赶工而缩短固化时间导致质量隐患。在表面处理环节,系统对外协进度进行实时跟踪和预警。在总装环节,aps系统按照电池型号和配组要求优化生产顺序,减少工装切换,同时校验极板、隔板、电解液、外壳等物料的齐套状态,缺料工单自动预警,优先安排物料齐全的工单投产。
从实际效果看,天能马鞍山基地引入智能排产后,派单时间从过去的2天压缩到10分钟,派单率达到99%,平均每天分配的电池数量近80万只,准确率提升80%。行业数据显示,引入aps系统的铅酸电池企业,订单准时交付率可从70%左右提升至95%以上,在制品库存降低30%以上,整体设备效率提升15%至25%。

结语
铅酸电池行业的竞争,已经从产能规模转向交付确定性和成本控制力。aps系统的核心价值,不在于算法有多复杂,而在于它能否真正打通从总装节拍倒推到冲压开料的整条计划链路,能否把外协厂的进度纳入统一协同,能否在异常发生时让计划员在几分钟内做出有数据支撑的决策。对于铅酸电池企业而言,选对用好aps系统,就是给这条又长又复杂的工序链条装上一个真正能指挥全局的大脑,让每一块极板在正确的时间到达正确的位置,让每一批订单在承诺的日期准时交付。
