
安达发|别再靠老师傅拍脑袋了,AI生产排单软件更懂紧固件排产
紧固件被称为“工业之米”,从汽车、家电到光伏支架、轨道交通,几乎无处不在。但紧固件企业的生产管理却一点也不“小”:冷镦、搓丝、攻牙、热处理、表面处理、分选包装,工序环环相扣;模具、冲棒、搓丝板频繁更换;炉次必须凑量,电镀外协周期长;订单又是典型的多品种、小批量、高频次。面对这种复杂的生产环境,传统靠经验加Excel排产的方式越来越吃力。引入AI驱动的生产排单软件,已成为许多紧固件企业提升交付能力的现实选择。然而,市面上的产品众多,选错一套系统往往比不用更麻烦。以下梳理了五个可落地的选型标准,帮助企业避开常见误区。

一、动态重排速度:插单与异常发生时的真实响应能力
紧固件行业急单、改单、设备故障是常态。冷镦机一旦断针或模具崩裂,整条线的计划都要调整。此时系统的重排速度直接决定了计划员是主动干预还是被动救火。 选型时不要只听“分钟级出计划”的宣传,而应进行实测:在已有计划基础上插入一笔急单,或者模拟一台主力冷镦机停机4小时,记录系统从触发重排到输出新计划的实际耗时,并观察三项结果——原计划的变动范围有多大、哪些订单被明确标记为可能延期、系统是否给出了调整建议而非仅仅输出一张新表。
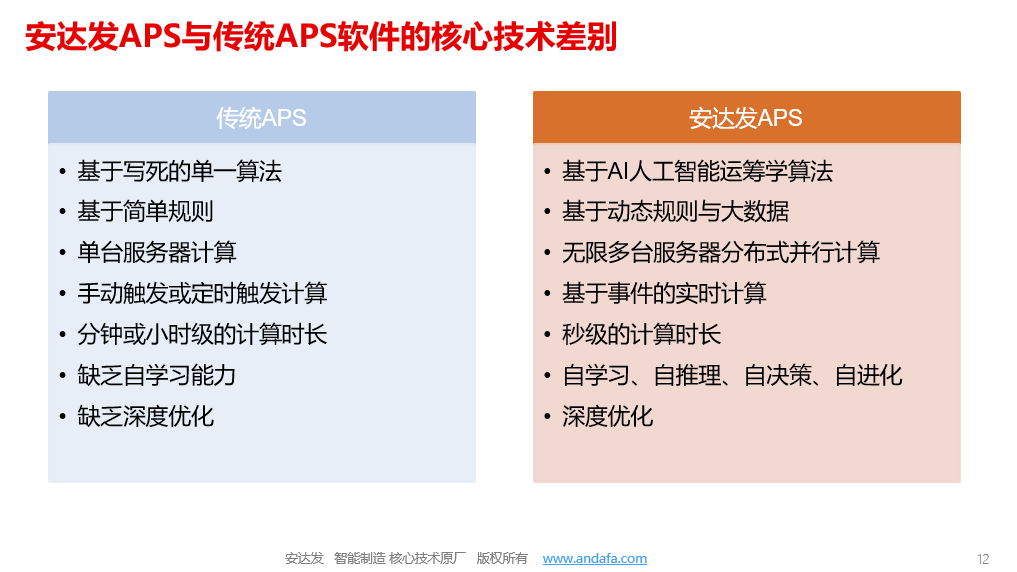
理想的生产排单软件应具备增量重排能力,即只调整受影响的部分,保持未受影响工单的稳定性,避免每次重排都让车间全面返工。同时,系统还应支持“假设分析”,允许计划员在不影响当前执行计划的前提下模拟多种方案并择优采用。
二、系统集成能力:数据不通,排产就是空中楼阁
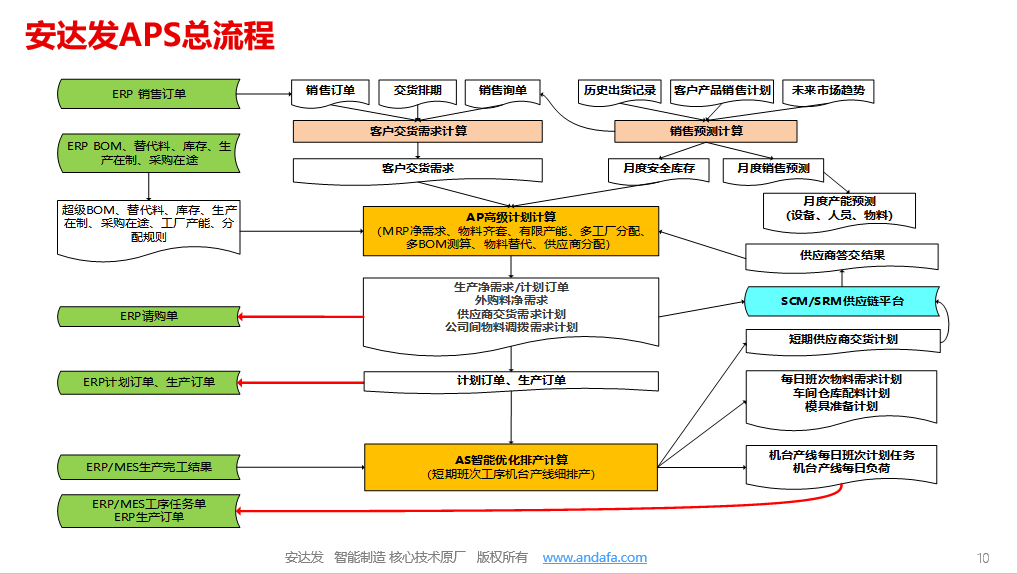
AI生产排单软件的能力建立在数据之上。如果基础数据依赖人工录入且更新滞后,再先进的算法也只能输出脱离实际的计划。因此,集成能力必须作为硬性指标考核:
与ERP对接:获取销售订单、BOM、库存、采购在途信息,确保排产基于真实的物料状况。
与MES或设备层对接:采集报工进度、设备运行状态和停机原因,使计划能够随实际进度滚动更新。紧固件企业的冷镦机、搓丝机若具备计数与状态采集条件,建议直接接入,这比人工报工可靠得多。
与仓储及外协管理系统对接:实时掌握线材、包材的到货情况以及外协件的在途进度。
接口方式与运维成本:优先选择提供标准API、具备成熟对接案例的产品,警惕那些需要大量定制开发才能连通的项目,这类方案后期的维护成本和升级风险都很高。
此外还需关注一个细节:系统是否支持离线或弱网环境下的应急操作,以及断网恢复后数据能否自动同步。车间现场的网络稳定性往往比预期更差。
四、行业案例匹配度:看同行落地,而不是看通用榜单
供应商展示的客户名单里如果有整车厂或电子厂,参考价值其实有限。紧固件的工艺逻辑与它们截然不同。选型时应重点考察以下几点:
是否有同类型工艺(如冷镦、搓丝、热处理)的落地案例,最好涵盖相似的设备规模与订单结构。
能否提供上线前后的量化对比,例如计划编制时间缩短多少、换模次数下降多少、订单准时交付率提升多少、在制品库存变化如何。没有数据的案例陈述多半只是宣传话术。
能否安排实地或线上走访现有客户,直接向使用方了解系统的实际表现、存在的问题以及供应商的响应速度。
关注版本迭代方向:如果该产品持续在金属成形或紧固件领域积累功能,说明其行业理解在不断加深;反之,如果长期没有针对该行业的更新,很可能只是拿通用版本勉强套用。
五、易用性:计划员能不能两周内自己上手
这一条看似不起眼,却往往是项目成败的分水岭。生产排单软件最终的使用者是计划员和车间主管,如果他们觉得操作繁琐,系统上线后很容易被搁置,重新退回到Excel的老路上。
评估易用性可以关注四个维度:一是排产结果可视化程度,甘特图是否清晰呈现设备负荷、工单顺序与延期风险,能否通过拖拽进行人工微调;二是规则配置是否低代码化,换型矩阵、优先级规则、班次日历等业务参数能否由业务人员自行调整,而不必每次都找开发人员修改代码;三是学习曲线,要求供应商提供培训方案,并让企业的计划员亲自试用,观察其在无指导状态下能否独立完成一次完整排产;四是异常提示是否直观,系统应当明确指出“哪笔订单会延期、原因是什么、建议如何处理”,而不是仅仅抛出一个复杂的排程结果让人自行解读。
结语
紧固件行业的竞争,正在从单纯的价格比拼转向交付速度、质量稳定性和柔性响应能力的综合较量。一套合适的AI生产排单软件,能够帮助企业将沉淀在老师傅头脑中的排产经验转化为可复用、可优化的系统能力,从而在模具冲突、炉次凑量、急单插单、外协等待这些具体痛点上实现切实改善。选型的本质并非寻找功能最强大的产品,而是挑选最懂紧固件工艺、最能与企业数据和管理习惯相融合的那一套。按照工艺适配性、动态重排速度、系统集成能力、行业案例匹配度、易用性这五项标准逐一验证,并避开上述四个误区,企业就能大幅提高选型成功率,让生产排单软件真正成为提升交付力与降低成本的核心工具。
