
安达发|挤压机等料?铝型材APS高级排程让模具和订单“相亲”成功
铝型材是工业制造中不可或缺的基础材料,从建筑门窗到轨道交通,从电子散热器到新能源汽车电池托盘,铝型材以其轻量化、高强度、耐腐蚀的特性渗透到现代工业的每一个角落。中国是全球最大的铝型材生产国,年产量超过2000万吨。然而,与庞大的产能形成鲜明对比的是,铝型材行业的生产计划管理长期停留在“经验排产、手工调度”的粗放阶段。当订单从几十公斤到数百吨不等,当挤压模具更换耗时数小时,当氧化着色槽的色系切换需要严格的清洗周期,传统依赖计划员经验和Excel表格的手工排产方式,已经无法驾驭这种“挤压-氧化-喷涂”多工序强耦合的生产复杂性。APS高级排程的引入,正为铝型材行业注入全新的智能决策能力。
一、铝型材行业排产的“四重挤压困局”
铝型材生产是典型的“挤压成型+表面处理”连续与离散混合制造。从熔铸、挤压、淬火、拉伸矫直、锯切定尺,到氧化、电泳、喷涂、木纹转印,再到深加工和包装入库,每一道工序都有独特的设备约束和工艺窗口。这种生产特性,让传统手工排产深陷四重“挤压困局”。
模具约束极强,挤压机与模具的匹配是第一道难题。 铝型材的灵魂在于模具——不同截面形状的型材对应不同的挤压模具,一副模具从设计、制造到试模合格,周期长达数周。挤压机吨位必须与模具规格严格匹配:小吨位挤压机无法驱动大截面模具,大吨位挤压机生产小截面型材则浪费能耗。手工排产下,计划员面对数百副模具和数十台挤压机,很难精确找到“模具-挤压机-订单”的最优匹配方案,经常出现“有订单没模具”或“有模具没机台”的尴尬。更棘手的是,挤压模具在长时间使用后需要氮化处理或修模保养,模具寿命管理不善将直接导致生产中断。

氧化着色槽的色系切换是产能黑洞。 氧化、电泳、喷涂等表面处理工序是铝型材生产的第二大瓶颈。氧化槽液的色系切换需要严格的清洗周期——从浅色切换到深色相对容易,但从深色切换回浅色则必须彻底清槽,耗时数小时甚至一整天,期间产生的废液处理成本极高。不同色系、不同表面处理工艺的订单如果排产顺序不当,将导致清洗次数暴增。手工排产下,计划员很难在数百个订单中精确找出最优的“同色系合并”方案,只能凭经验大致分组,导致氧化槽的无效清洗频繁发生。
挤压与表面处理的节拍匹配是系统性难题。 挤压出来的型材必须在一定时间内完成表面处理,否则表面会自然氧化形成氧化膜,影响后续处理质量。挤压速度快了,表面处理来不及吃料,型材堆积占用场地且面临质量风险;挤压速度慢了,表面处理线停工待料。这种“节拍耦合”要求前后工序的排产必须精密联动,而手工排产下计划员很难精确计算各工序的时间匹配关系。
紧急插单响应迟缓,交期承诺形同虚设。 铝型材行业的订单以小批量多品种为主,建筑型材还有明显的季节性波动。客户临时加急、变更规格、调整长度是家常便饭。每一次插单或变更,计划员都要重新核算挤压机的模具准备、氧化槽的色系顺序和物料需求,在Excel中手工调整耗时数小时。企业因此错失大量订单,客户满意度持续下滑。
二、APS高级排程的破局之道
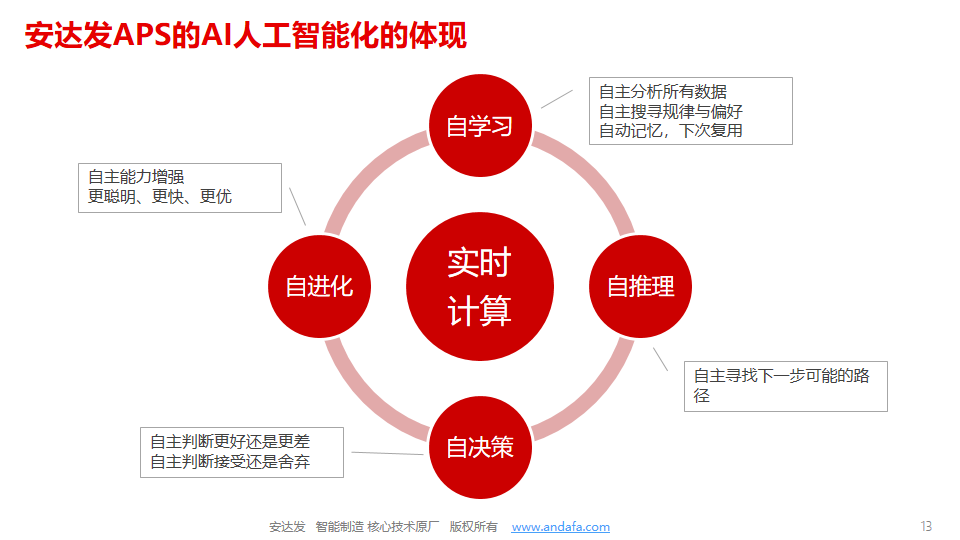
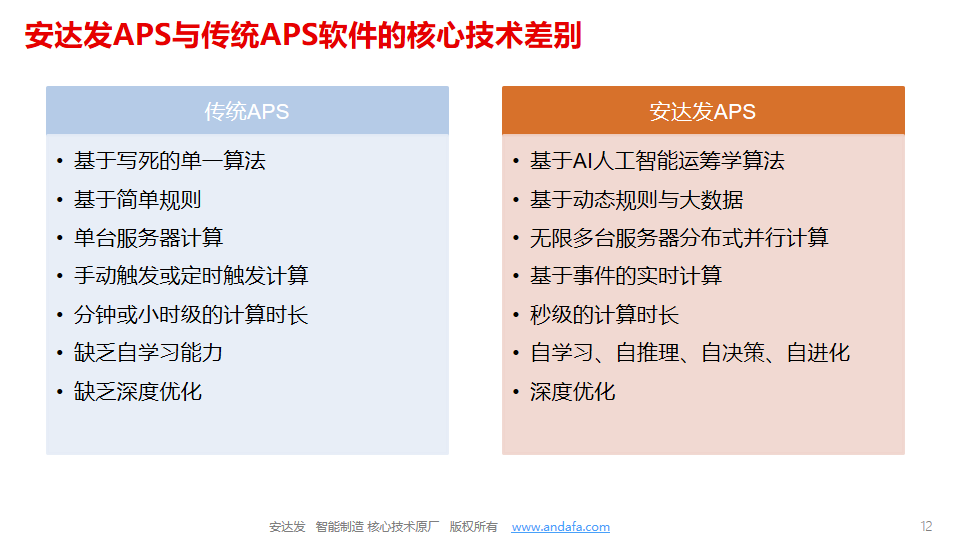
APS高级排程,是一套基于约束理论与智能优化算法的铝型材行业专用生产调度系统。与传统ERP的产能粗算不同,APS高级排程在“有限产能”与“多工序强耦合”双重约束下,同步考虑挤压机吨位匹配、模具可用性与寿命、氧化槽色系切换成本、前后工序节拍、订单优先级等数十种行业特有约束,在数分钟至数十分钟内自动生成从熔铸到包装的全流程最优排产方案。
在铝型材行业的具体应用中,APS高级排程展现出三大核心能力。
模具-挤压机智能匹配引擎。 这是铝型材行业APS高级排程最具差异化价值的核心功能。系统内置了模具数据库和挤压机能力矩阵——每副模具的截面尺寸、所属机台吨位范围、已使用次数和剩余寿命,每台挤压机的吨位、最大出料尺寸、当前状态。排产时,系统自动将订单与可用模具和适配挤压机进行智能匹配,优先安排共用模具的订单连续生产,最大化减少换模次数。当模具寿命接近阈值时,系统自动预留换模或修模时间窗口。某建筑铝型材企业应用此功能后,挤压机换模次数从日均8次降至4次,设备综合效率从62%提升至81%。
氧化着色槽色系智能聚类与清洗优化。 系统建立了“订单-色系-槽液”三维约束模型。排产时,系统自动将所有待处理订单按色系的“清洗兼容性”进行智能聚类——同色系订单连续排产,浅色到深色的切换按最优顺序排列,需要深度清槽的色系切换安排在计划末端或生产间隙。算法以“清洗次数最少、清洗损失最小”为目标,自动生成最优的排产序列。某工业铝型材企业应用后,氧化槽的无效清洗次数从每周12次降至5次,每月节约水电气和废液处理成本超25万元。
挤压-表面处理节拍联动与动态重排。 系统将挤压、淬火、拉伸矫直、氧化、喷涂全工序纳入统一排程模型,以“表面处理产能为指挥棒”,自动调整挤压工序的生产节奏。系统精确计算每批次型材从挤压下线到进入表面处理的允许等待时间窗口,确保所有型材都在时效窗口内完成流转。面对紧急插单或设备故障,APS高级排程内置的“What-If”情景模拟功能让计划员在数分钟内评估变化对全局排产的影响,并生成多套调整方案。确认后一键重排,所有工序计划同步更新。
三、从“挤压等料”到“算法驱动”
铝型材行业正站在数字化转型的关键节点。建筑型材需求放缓、工业型材竞争加剧、客户对交期和品质的要求日益苛刻——多重压力下,过去那种依靠老计划员经验排产、靠手工调度的粗放模式已经难以为继。
APS高级排程正在将铝型材的制造管理从“人脑经验驱动”带入“算法决策驱动”的新时代。对于铝型材企业而言,引入APS高级排程已从“可选项”变为“必答题”。当订单越发碎片化、模具和色系越发多样化,真正的竞争力恰恰蕴藏在那个统筹全流程的计划大脑之中。这场以APS高级排程为核心的智能化升级,正在将铝型材制造从经验驱动的粗放时代带入算法驱动的精益时代。铝型材行业的智能制造之路,才刚刚驶入快车道。
