
安达发|破局机械加工困境:生产计划排产的核心思路与实战方案
在竞争日益激烈的机械制造领域,企业要想实现降本增效,核心往往不在于接了多少订单,而在于能否将订单完美交付。这就不得不提到现代制造企业的“大脑”——生产计划排产。对于机械加工行业而言,由于其工序复杂、离散程度高、设备依赖性强,生产计划排产更是决定企业生存与发展的生命线。然而,许多企业在实际操作中依然面临诸多痛点,亟需一套科学的思路与落地方案来破局。
一、机械加工行业生产计划排产的痛点
在实际车间管理中,生产计划排产往往面临着“看不见、排不准、调不动”的三大痛点。
首先是“看不见”。许多工厂的排产依然依赖Excel表格甚至白板,信息严重滞后。当遇到急单插单或设备突发故障时,计划员无法实时掌握每台机台的负荷状态、每道工序的进度以及物料的齐套情况,导致“盲人摸象”式的调度。
其次是“排不准”。机械加工具有典型的“工序节拍失衡”特征,例如粗加工可能一小时出百件,而精加工一天只能出几十件。如果生产计划排产时不识别瓶颈,前道工序盲目追求高产,必然导致车间在制品(WIP)大量堆积,不仅占用资金,还极易造成工件刮花、混料等质量隐患;反之,若前道产出不足,后道精机就会“饿死”,造成产能浪费。
最后是“调不动”。多品种、小批量的定制化需求使得换模、调机频繁。一旦某个环节出现异常,牵一发而动全身,人工调整计划往往顾此失彼,导致交期全面崩盘。

二、科学生产计划排产的核心需求
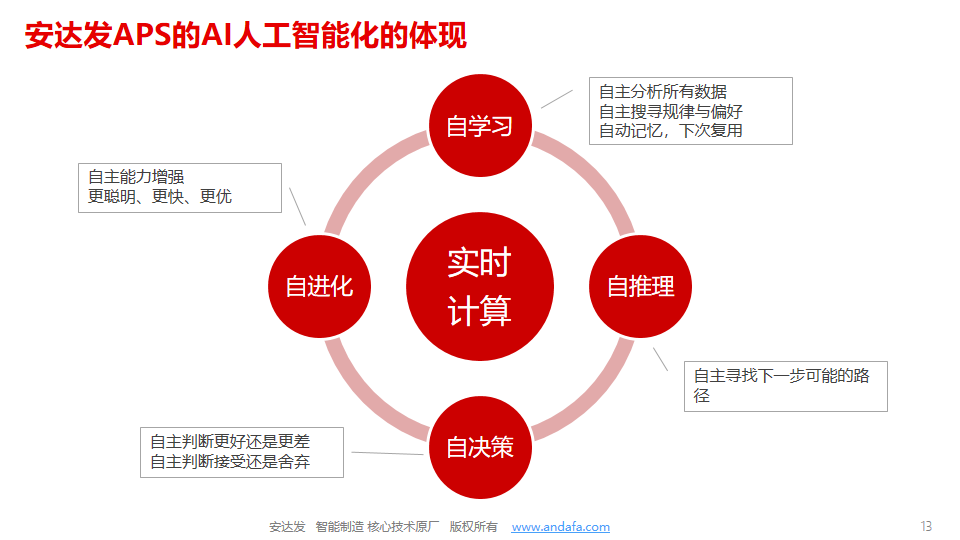
面对上述痛点,现代机加企业对生产计划排产提出了明确的需求:一是数据透明化,需要实时采集工单进度、设备状态和物料消耗;二是排程智能化,能够基于有限产能(设备、人员、工装)进行自动运算,而非无限产能的理论推算;三是动态敏捷化,具备插单模拟和异常预警能力,在发生变动时能快速生成备选方案,将影响降到最低。
三、生产计划排产的实战思路与方案
要打造一套高效的生产计划排产体系,企业需要从以下几个核心思路入手:
夯实基础数据,推行标准化
精准的排产离不开准确的数据。企业必须统一BOM(物料清单)、工艺路线和标准工时。在核算产能时,必须摒弃理论产能,采用扣除换线、保养、故障损耗后的“实际有效产能”作为排产基准。同时,建立“不齐套不排产”的铁律,排产前严格核查原材料与外协件状态,避免工单下达后停工待料。
确立瓶颈导向,实施倒推排产
在机械加工中,必须识别出制约整体产出的瓶颈工序(如高精度CNC、热处理等)。生产计划排产应围绕瓶颈展开,将前道工序视为“供应商”,后道工序视为“客户”。前道的产量和开工时间必须由后道的消耗能力决定,按需供货,坚决杜绝前道盲目爆产。在具体排程上,建议采用“倒推排产法”,以订单最终交期为锚点,从最后一道工序向前反向推导各工序的最晚开工与完工时间,并为关键节点预留10%-15%的缓冲时间,以应对突发异常。
引入APS系统,实现可视化排程
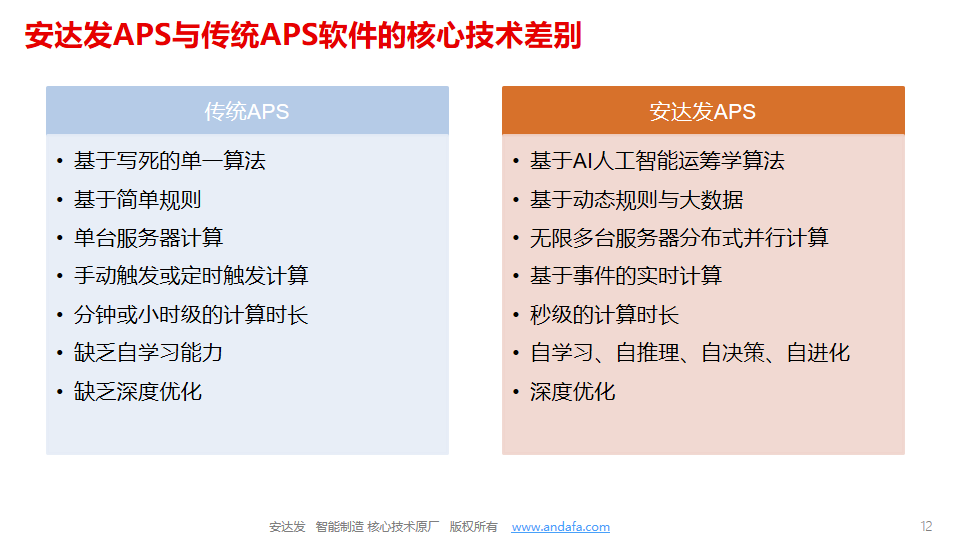
随着订单复杂度的提升,纯人工排产已触及天花板。企业应积极引入APS(高级计划与排程)系统,利用算法解决多约束条件下的资源分配问题。通过系统,计划员可以在屏幕上直观看到机台甘特图、负荷热力图和订单进度看板。当面临急单插入时,系统可进行“插单模拟”,直观展示对现有订单交期的影响,辅助管理者做出最优决策。
构建三级计划体系与滚动排程
科学的生产计划排产应包含“月度-周-日”三级体系。月度计划统筹宏观任务与资源;周计划拆解关键节点;日计划则精细化到班组、机台甚至具体工序时间。同时,采用“滚动排单法”,以固定周期(如3天或1周)为窗口,锁定核心订单,动态调整弹性订单,使计划既有严肃性又有灵活性。
四、结语
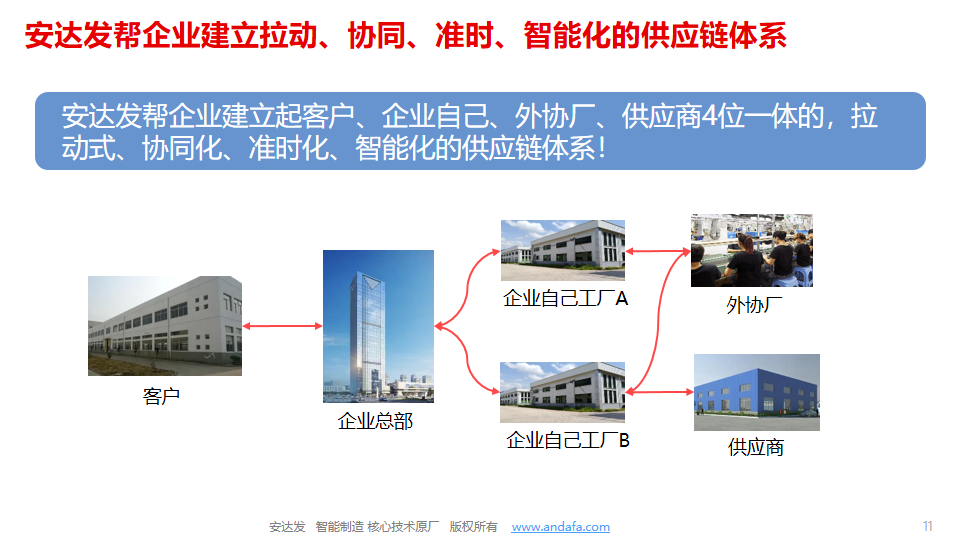
总而言之,生产计划排产不仅是一项技术工作,更是一种管理哲学。它要求企业从粗放式的“推式生产”向精益化的“拉动式生产”转变。通过夯实数据基础、识别瓶颈约束、引入数字化工具,机械加工企业才能真正打通生产任督二脉,实现零堆积、零断料、高交付的完美状态,在激烈的市场竞争中立于不败之地。
