
安达发|经验派到“数据控”:生产排单软件破粮食加工排产困局
粮食加工行业是国民经济的基石,关系着十四亿人的饭碗。从稻谷、小麦、玉米到各类杂粮,粮食加工企业承担着将田间地头的原粮转化为餐桌食品的重任。然而,在看似传统而稳定的行业背后,生产管理的复杂性正随着市场需求的多元化而急剧攀升。季节性原粮波动、多品种小批量订单、严格的保质期要求、复杂的副产物管理——这些挑战让粮食加工企业的生产计划部门承受着巨大压力。传统的凭经验、靠手工排单模式,已难以适应现代粮食加工企业的发展需求。而生产排单软件的引入,正在为这一传统行业注入全新的智能化活力。
一、粮食加工行业的“排产之痛”
粮食加工具有鲜明的行业特性,这些特性使得生产计划排程成为企业管理中最棘手的环节之一。
痛点一:原粮供应季节性与市场需求持续性的矛盾。 粮食加工企业的原料——稻谷、小麦、玉米等——均有固定的收获季节。企业需要在收获季集中采购、储存全年所需原粮,这不仅占压大量资金,还面临仓储条件、品质陈化等多重挑战。原粮到货的不均匀性直接影响生产节奏,计划部门需要在新粮上市期集中安排加工,而在淡季则需合理安排设备检修和人员调配——这本身就是一道复杂的平衡难题。
痛点二:产品品类繁多,工艺路线差异化显著。 以大米加工为例,企业可能同时生产籼米、粳米、糯米等多个品种,每个品种又分为不同等级、不同包装规格。面粉加工则涉及高筋粉、中筋粉、低筋粉、专用粉等数十个品类。更复杂的是,粮食加工是典型的“一进多出”行业——一份原粮投入,同时产出主产品和多种副产品(如米糠、麸皮、胚芽),每种产品的产出比例随原粮品质和加工工艺波动,这给生产计划和库存管理带来了极大不确定性。
痛点三:批次追溯与品质管理要求严苛。 食品安全法对粮食加工企业的批次追溯有严格要求。每一批次成品需能追溯到原粮来源、加工时间、生产参数等完整信息。传统手工排单模式下,批次管理往往成为事后补录的“形式主义”,一旦出现品质问题,追查过程耗时费力。
痛点四:设备连续运行与订单波动之间的冲突。 粮食加工设备(如砻谷机、碾米机、磨粉机)通常需要连续运行以保持最佳工艺状态,频繁启停不仅影响设备寿命,还会导致能耗显著上升和品质波动。然而,市场需求并非线性平稳,节假日促销、客户临时加单、季节性需求变化等都会打乱原有的连续生产计划。某大型面粉加工企业的生产经理曾感叹:“市场订单像过山车,可我们生产线最怕的就是急刹车和猛加速。”
这些痛点交织在一起,让粮食加工企业的生产计划成为一个高风险、高强度、高不确定性的岗位。
二、破局关键:生产排单软件如何重塑粮食加工计划体系
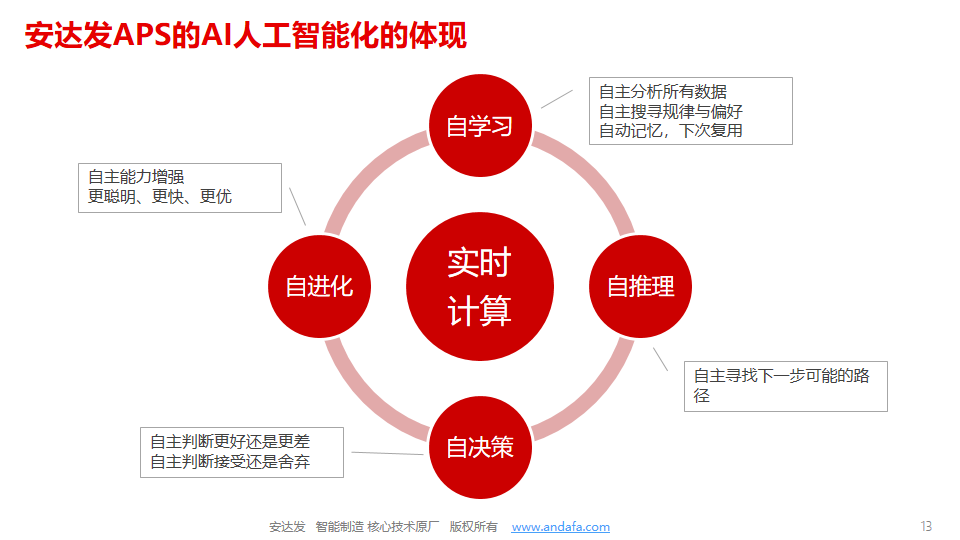
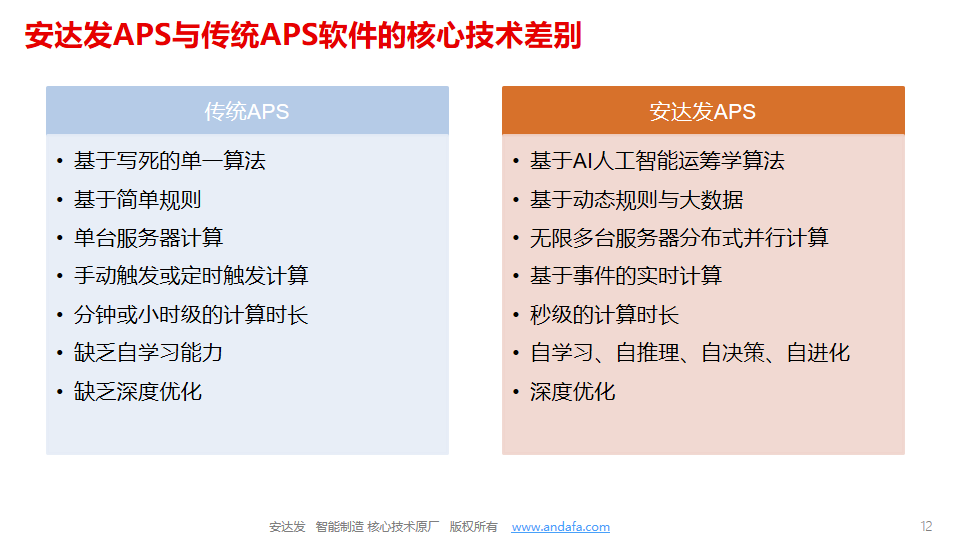
针对上述痛点,生产排单软件提供了系统性的智能化解决方案。它并非简单的电子表格替代品,而是一套基于运筹学算法和约束理论的智能计划工具,能够将复杂的生产条件纳入统一模型,自动生成科学、可行的生产方案。
核心价值一:原粮与成品一体化排程,打通供需闭环。
优秀的生产排单软件能够将原粮库存、在制品、成品库存、订单需求纳入统一的计划模型。系统可以根据订单品种和数量,自动计算所需原粮种类和用量,并结合原粮库存、到货计划进行齐套性检查。只有原粮充足时,系统才允许排产;若原粮不足,系统会自动提示采购建议。这种“料不齐不排产”的原则,从源头上杜绝了“有单无粮”的尴尬,大幅降低了因缺料导致的临时调产成本。
核心价值二:副产物联动管理,变“麻烦”为“利润”。
针对粮食加工“一进多出”的特性,生产排单软件能够自动计算每批次加工产生的副产品数量,并纳入库存管理。系统可以设定副产品的库存安全水位,当某种副产品(如米糠、麸皮)库存过高时,自动提示或调整主产品加工计划;当副产品库存低于安全线时,则建议增加对应原粮的加工。这种联动机制将副产品从“被动管理”变为“主动调控”,有效降低了副产物积压变质风险,提升了企业整体利润。
核心价值三:智能排产,均衡设备负荷与订单交期。
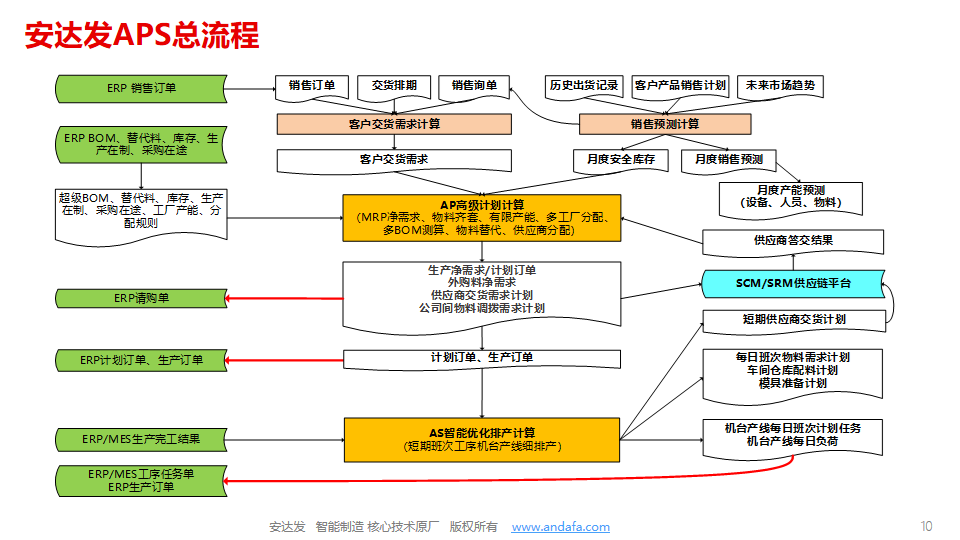
生产排单软件能够将各条生产线的产能、设备最佳运行参数、换型时间、人员配置等全部纳入优化计算。面对大量订单,系统可在数分钟内生成最优排产方案,合理分配各条产线的生产任务,最大化设备利用率和人员效率。当遇到紧急插单时,系统支持快速“假设分析”,即时模拟插单对全局的影响,并提供多个调整方案供决策者选择。
核心价值四:全流程批次追溯,食品安全有保障。
生产排单软件在计划阶段即为每个批次生成唯一的批次号,并与原粮批次、加工设备、操作人员、时间等信息自动关联。当成品出库时,系统自动记录去向信息。一旦发生品质问题,企业可通过批次号快速完成“来源可查、去向可追”的全程追溯,大幅降低召回成本和品牌风险。
核心价值五:数据驱动决策,让“经验”可复制。
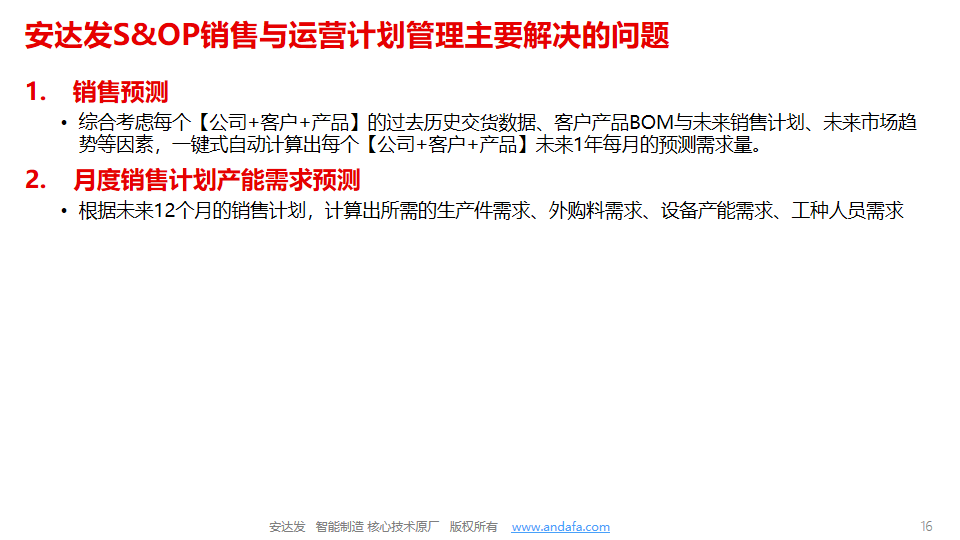
生产排单软件沉淀了企业所有的排产历史数据,包括各品种的实际加工效率、各原粮品种的出品率波动、各季度的订单规律、各客户的订货偏好等。管理者可通过多维度的数据分析报表,准确评估产能利用率、预测未来产能瓶颈、制定科学的库存策略。新入职的计划员可以借助系统的“智能推荐”功能快速上手,不再完全依赖于“老师傅”的经验传承。

三、从选型到落地:粮食加工企业实施生产排单软件的关键路径
生产排单软件的成功实施,需要企业走好以下几步:
第一步:夯实数据基础。 准确的基础数据是智能排产的“原油”。企业需系统化整理产品BOM(物料清单)、工艺路线、各设备产能、标准工时、原粮供应周期等基础数据。这一环节虽然耗时,但直接决定了系统上线后的排产质量。
第二步:流程梳理与优化。 生产排单软件的引入是一个管理变革项目,而非单纯的IT项目。企业应借此机会审视并优化销售接单、生产计划、采购、仓储、发货等跨部门协同流程,消除不必要的信息壁垒和决策环节。
第三步:分阶段实施,先试点后推广。 建议先从最痛的一个车间或一条产品线(如大米的抛光色选工序或面粉的配粉工序)进行试点,快速验证价值后逐步扩展到全厂。这种“小步快跑”策略能有效降低实施风险,积累内部信心。
第四步:人机协同,渐进信任。 系统生成的计划初期可能需要人工微调,计划员的经验仍然是宝贵的。系统应支持手动调整,并记录每一次调整的原因,通过机器学习持续优化算法模型。当计划员发现系统推荐的计划越来越“聪明”时,信任自然建立。
四、展望:数字化让传统粮食加工焕发新机
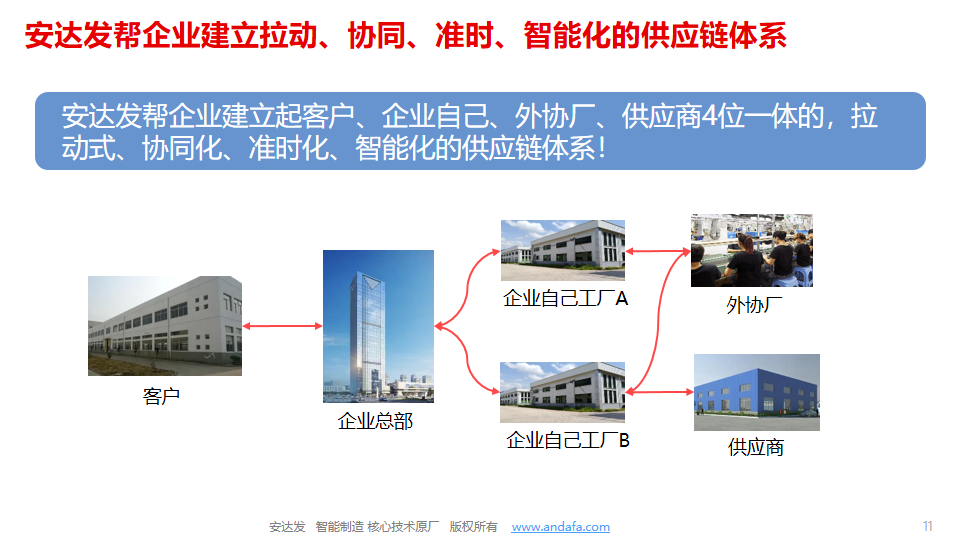
在全球粮食安全形势日趋严峻、消费者对食品品质要求不断提升的背景下,粮食加工企业的精细化管理能力已成为核心竞争力。生产排单软件作为智能制造的关键一环,正在帮助越来越多的粮食加工企业走出“凭经验吃饭”的管理困境,迈向“靠数据决策”的智能化新时代。
当原粮采购、生产加工、库存管理、订单交付形成一个高效联动的智能闭环,粮食加工企业不仅能显著降本增效,更能以更快的响应速度、更稳定的产品品质赢得市场先机。这不仅是技术的进步,更是粮食加工行业高质量发展的必由之路。
