
安达发|钣金冲压自动排单软件:从“铁营盘”到“智中枢”的跃升
钣金冲压是工业制造体系中不可或缺的基础工艺,从汽车车身覆盖件到家电外壳,从通信机柜到精密电子结构件,钣金冲压件构成了现代工业的“骨骼与铠甲”。然而,这个古老的行业正经历着前所未有的阵痛。市场需求越来越碎片化,订单批量越来越小,产品换型越来越频繁,而传统依靠计划员经验和Excel表格的手工排单方式,正将企业的利润一点点吞噬。在激烈竞争和成本高压的双重夹击下,自动排单软件的引入,正为钣金冲压行业带来一场从“经验驱动”到“数据驱动”的生产管理革命。
一、钣金冲压行业排单的“三重铁壁”
钣金冲压生产的工序链条极长,从激光切割/数冲下料、折弯、钳加工、焊接、打磨、表面前处理到喷涂/电镀,每一道工序都有不同的设备、工装和工艺参数要求。这种复杂的工艺结构,让传统手工排单深陷三重“铁壁困局”。
第一重壁:设备类型繁多,排单规则复杂。 钣金冲压车间通常配备激光切割机、数控冲床、折弯机、普冲、焊接机器人等多种设备,不同设备加工能力、加工精度和适用产品各不相同。同一张订单可能需要经过激光切割→普冲冲压→折弯→焊接→打磨→喷涂等六七个工序,每个工序又有多台可选设备。计划员要在数百个订单和多台设备之间寻找最优匹配,犹如在错综复杂的棋盘上落子。据行业统计,手工排单模式下,计划员每天要花费4至6小时进行排单,且结果往往远非最优。
第二重壁:换模换线频繁,产能损耗触目惊心。 钣金冲压属于典型的多品种小批量生产,一个车间可能同时生产几十种甚至上百种不同的钣金件。不同产品对应不同的冲压模具、不同的折弯程序和不同的焊接工装。频繁的换模换线导致大量非生产性时间消耗,有企业实测数据显示,换模换线造成的产能损失普遍在20%至35%。手工排单时,计划员很难精确规划换模顺序和时机,导致设备利用率长期在低位徘徊。
第三重壁:前后工序产能不匹配,在制品堆积如山。 激光切割下料速度快,但冲压工序受制于模具装夹和换模时间,产能相对有限,折弯工序则依赖熟练折弯工的技术水平和设备负荷。各工序产能不均衡,前一道工序做完的产品往往需要在周转区等待数天才能进入下一道工序。在制品大量积压,不仅占用车间空间和资金,更增加了碰伤、生锈的质量风险。
二、自动排单软件的破壁之道
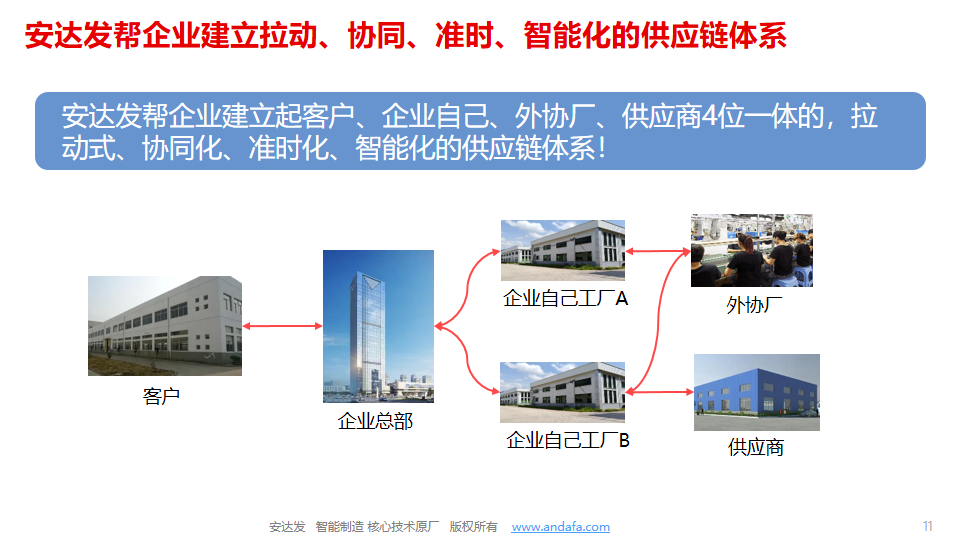
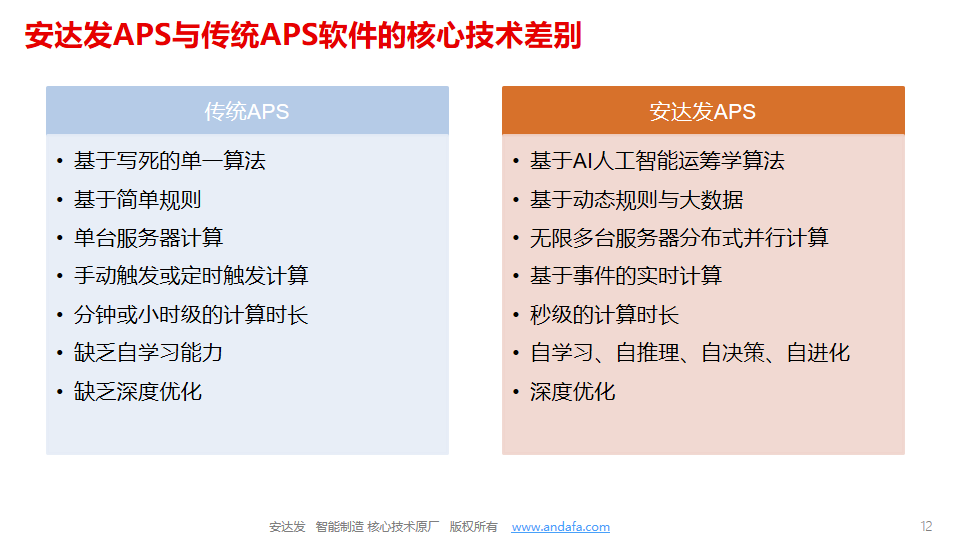
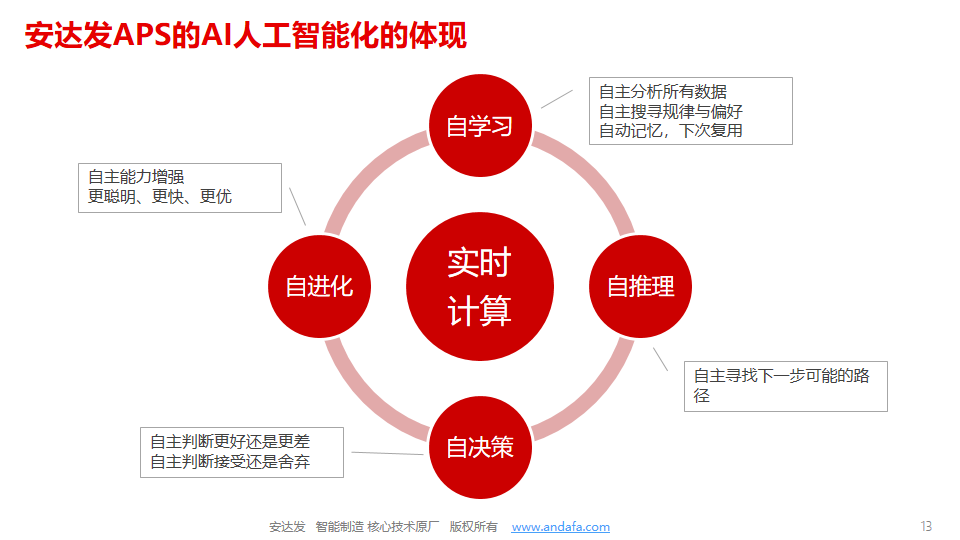
自动排单软件,是基于约束理论与智能优化算法的生产调度决策系统。与传统的ERP产能粗算不同,自动排单软件在“有限产能”条件下,同步考虑设备能力、模具状态、工序工时、物料齐套、订单优先级、换模时间等多重约束,在数分钟至数十分钟内自动生成精确到设备、工序、小时级的最优排单方案。
在钣金冲压行业的具体应用中,自动排单软件展现出三大核心能力。
多工序多设备协同排程引擎。 这是钣金冲压行业自动排单软件最具差异化的核心功能。系统将激光切割、数冲、普冲、折弯、焊接、打磨、喷涂等全工序纳入统一排程模型,自动计算各工序之间的产能匹配关系。对于多工序订单,系统会自动规划每道工序的开工时间和完工时间,确保各工序之间无缝衔接,最大化减少在制品等待。同时,系统在排程时会优先匹配产能匹配度最高的设备组合——激光切割首选板材利用率最高的套料方案,折弯首选编程时间最短的折弯机,冲压首选已装好对应模具的设备,从而全面释放瓶颈工序的产能。

模具智能管理与换模优化。 针对冲压工序频繁换模的行业痛点,自动排单软件建立了“订单-模具-设备”三维约束模型。系统会智能识别相同或相近模具的订单,自动推荐最优的合并生产批次,优先安排共模订单连续生产,最大限度地压缩换模次数和换模耗时。系统还支持模具寿命管理和维修保养提醒,避免因模具突发故障导致的非计划停机。
动态重排与插单模拟。 面对紧急插单或设备突发故障,自动排单软件的“What-If”情景模拟功能让计划员可在数分钟内评估变化对全局排单的影响,并生成多套调整方案。系统直观展示每种方案的交期影响、产能利用率和换模次数等关键指标,帮助计划员在复杂局面中做出最优决策。当确认调整方案后,系统一键重排,所有工序的计划同步更新,彻底告别了传统手工模式下“牵一发而动全身”的痛苦。
三、行业实践的效益验证
自动排单软件在钣金冲压行业的应用已从概念走向实践,并产生了可量化的经营效益。
某汽车零部件钣金冲压企业是国内较早引入自动排单软件的先行者。该企业拥有数十台冲压设备和多条焊接组装线,产品型号超过2000种,日产钣金件数十万件。在引入自动排单软件前,计划部由10名计划员组成,每天靠Excel和口头沟通协调生产,订单准交率长期在72%左右徘徊。系统上线后,计划员缩减至4人,订单准交率提升至94%,生产周期缩短了28%,在制品库存降低了45%。该企业生产副总表示:“以前每到周一就要花一整天排整周计划,中途插单还要重新折腾。现在系统每天自动跑出最优排程,我们只需要做关键决策。”
某通信机柜钣金加工企业则聚焦于自动排单软件的“共模排产”能力。通信机柜产品型号多但结构相似,大量零件可以共用模具。该系统将相同模具的订单自动归集并连续排产,换模次数从原来的日均15次降至8次,冲压设备综合效率从65%提升至82%,年节约换模工时超过2000小时。
某家电钣金加工厂应用自动排单软件后,重点解决了激光切割和冲压工序之间的产能匹配问题。系统通过将切割下料的节拍与冲压加工节拍进行联动排程,使各工序之间的半成品周转量减少60%,车间在制品堆积问题得到根本性改善。
四、从“铁打营盘”到“智慧中枢”
钣金冲压行业正从粗放式管理向精细化运营转型。过去那种依靠“老师傅”经验排单和纸质工单流转的方式,已经无法适应当前小批量、多品种、快交付的市场需求。
自动排单软件正在将钣金冲压制造从“人脑经验驱动”带入“算法决策驱动”的新时代。它不仅是计划编制的效率倍增器,更是企业在激烈市场竞争中实现柔性制造和快速响应的核心底座。未来的自动排单软件将进一步融合AI与数字孪生技术,实现从“自动排程”到“自主优化”的进化。
对于钣金冲压企业而言,引入自动排单软件已从“可选项”变为“必答题”。当小批量多品种成为市场常态,当设备和模具的复杂度持续攀升,真正的竞争力恰恰蕴藏在那个统筹全局的计划大脑之中。这场以自动排单软件为核心的智能化升级,正在将钣金冲压制造从经验驱动的粗放时代带入算法驱动的精益时代。钣金冲压行业的智能制造之路,才刚刚驶入快车道。
